
Цементированные и поверхностно закаленные буровые штанги: как выбрать для бурения горных пород.
Гидравлические буровые установки зависят от надежной бурильной колонны, передающей энергию удара, вращение и усилие подачи от бурового долота к буровому долоту. Хотя выбору бурового долота часто уделяется наибольшее внимание, буровая штанга не менее важна. Штанга должна оставаться прямой, быть износостойкой, выдерживать многократные удары и сохранять прочные резьбовые соединения на протяжении всего срока службы.
Два распространенных подхода к повышению производительности бурильных штанг — это цементация и поверхностное упрочнение индукционным нагревом. Оба метода предназначены для создания твердого, износостойкого внешнего слоя при сохранении более прочного сердечника. Однако они различаются по методу обработки, эксплуатационным характеристикам и предпочтительным условиям применения.
Понимание этих различий может помочь подрядчикам, занимающимся горнодобывающей, туннельной, карьерной и строительной промышленностью, выбрать буровые штанги, которые лучше соответствуют глубине бурения, условиям породы и целям повышения производительности.
Почему важна термообработка бурильных штанг
В процессе бурения буровая штанга подвергается многократным нагрузкам. Каждый удар буровой установки передает энергию через переходник хвостовика, корпус штанги, резьбовые соединения и буровое долото. Одновременно штанга вращается под нагрузкой и подвергается абразивному износу от бурового шлама, контакта со стенкой скважины и износу резьбовых соединений.
Без надлежащей термообработки корпус бурильной штанги может изнашиваться слишком быстро, резьба может повредиться, а штанга может потерять усталостную прочность, необходимую для длительных циклов бурения. Сломанная бурильная штанга может привести не только к стоимости замены инструмента. Она может остановить добычу, оставить части бурильной колонны в скважине, создать дополнительные работы и потенциально привести к выбраковке скважины.
Идеальная буровая штанга должна обладать сбалансированным соотношением твердости поверхности и прочности сердцевины. Поверхность должна быть устойчива к истиранию и износу резьбы, а сердцевина должна поглощать энергию удара, не становясь при этом слишком хрупкой.
Что такое цементация?
Цементация — это процесс термообработки, который обогащает поверхностный слой стали углеродом. Для бурильных штанг эта обработка обычно проводится в атмосфере, богатой углеродом, при контролируемой температуре. Углерод диффундирует в поверхность штанги и, в зависимости от конструкции процесса, может также улучшить износостойкость внутренних поверхностей, таких как стенки промывочных отверстий.
После цементации пруток закаливается и отпускается для получения твердого внешнего слоя с более прочным внутренним сердечником. В исходной статье описывается типичный целевой результат приблизительно 58-60 HRC на поверхности и около 43 HRC в сердечнике. Эти значения являются полезными технологическими ориентирами, но правильный профиль твердости необходимо подтвердить для фактической марки стали, размера прутка, метода сверления и технических характеристик производителя.
Главное преимущество цементации заключается в образовании более глубокого, износостойкого поверхностного слоя. Это может обеспечить хорошую усталостную прочность и износостойкость при условии надлежащего контроля процесса. Для бурильных штанг, используемых в длинных скважинах или в условиях высокой производительности, такой баланс может быть особенно ценным.
Однако цементация требует строгого контроля процесса. Углеродный потенциал, температура печи, время нагрева, метод закалки и условия отпуска — все это влияет на конечный результат. Недостаточный контроль может привести к неравномерной глубине упрочненного слоя, деформации, растрескиванию или неудовлетворительным свойствам сердцевины.
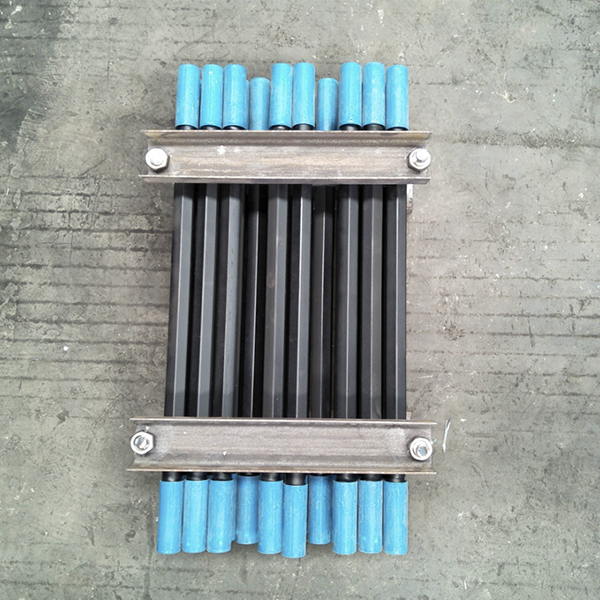
Что такое индукционное поверхностное упрочнение?
Поверхностное упрочнение часто осуществляется с помощью высокочастотного индукционного нагрева с последующей закалкой и отпуском. В ходе этого процесса внешний слой прутка быстро нагревается, а затем контролируемым образом охлаждается для создания упрочненной поверхности.
Для гидравлических буровых штанг индукционная обработка может применяться к корпусу штанги, а затем повторяться в критически важных зонах, таких как резьбовые соединения. Такой локальный подход может быть полезен в тех случаях, когда производителям необходимо укрепить определенные зоны, сохраняя при этом прочность в других областях.
По сравнению с цементацией, индукционная закалка обеспечивает более быструю обработку и хороший контроль над обрабатываемой областью. Она часто подходит для производственных систем, требующих повторяемости и гибкой обработки отдельных участков прутка.
Буровые штанги с закаленной поверхностью, как правило, считаются обладающими хорошей прочностью. Это может быть преимуществом в трещиноватых, слоистых или неоднородных горных породах, где буровая колонна может подвергаться неравномерной нагрузке, изгибу и вибрации.
Компромисс заключается в том, что усталостная долговечность и общая износостойкость могут отличаться от показателей правильно цементированного стержня в зависимости от материала, глубины закалки, параметров термообработки и условий эксплуатации. Поэтому оценку поверхностно закаленного стержня следует проводить на основе фактической производительности сверления, а не только по методу термообработки.
Основные различия между двумя методами
Как цементированные, так и закаленные индукционным методом буровые штанги предназначены для защиты поверхности штанги, но их приоритеты в отношении эксплуатационных характеристик могут быть разными.
Цементация, как правило, направлена на создание прочного закаленного слоя с хорошей износостойкостью и усталостной прочностью. Это может быть отличным выбором для сложных работ по бурению, особенно там, где важна большая глубина бурения и длительный срок службы.
Индукционная поверхностная закалка позволяет повысить прочность и обеспечить целенаправленную обработку участков с высоким износом. Она может хорошо подходить для бурения в чередующихся или трещиноватых породах, где внезапные изменения условий породы могут создавать неравномерные ударные нагрузки и увеличивать риск хрупкого разрушения.
Решение не следует принимать, основываясь только на сравнении значений твердости. Подрядчикам также следует учитывать:
Твердость и абразивность горных пород
Наличие трещин, стыков или прослоек.
Глубина и диаметр отверстия
Мощность удара и скорость вращения буровой установки
Требуемый допуск на прямолинейность отверстия
Диаметр стержня и система резьбы
Условия промывки
Ожидаемое количество метров пробуренной скважины на одну нефтяную штангу
Наличие процедур технического обслуживания и осмотра.
Выбор бурильной штанги для глубоких скважин
По мере увеличения глубины взрывных скважин качество бурильных штанг приобретает все большее значение. Небольшие ошибки выравнивания, износ резьбы или биение штанги могут привести к отклонению скважины. При бурении длинных скважин отклонение может повлиять на загрузку, расстояние между скважинами, распределение заряда, фрагментацию и результаты взрыва.
В оригинальной статье отмечается, что для скважин глубиной более 20 метров использование буровых штанг из цементированного MF в сочетании с направляющими долотами с обратным ходом может помочь контролировать отклонение скважины и продлить срок службы инструмента. Это следует рассматривать как практическое руководство, а не как универсальное правило. Окончательный выбор должен соответствовать буровой системе, геологическому строению и требованиям площадки.
При бурении глубоких скважин подрядчикам следует уделять пристальное внимание прямолинейности бурового стержня, состоянию резьбы, качеству муфты, калибру бурового долота и конструкции направляющего инструмента. Высококачественный цементированный буровой стержень может обеспечить полезное сочетание износостойкости и усталостной прочности, но его необходимо использовать с совместимыми адаптерами хвостовика, муфтами и буровыми долотами.
Техническое обслуживание — часть решения.
Даже самые лучшие термообработанные буровые штанги требуют регулярного осмотра. Операторы должны проверять наличие износа резьбы, поврежденных промывочных отверстий, видимых трещин, изгибов и аномальных повреждений поверхности. Смазка резьбы и правильные процедуры соединения могут уменьшить заедание и износ соединения.
Выход из строя бурильных штанг часто связан с эксплуатационными факторами, а не только с качеством материала. Чрезмерное давление подачи, неправильная центровка, неверный выбор долота, недостаточная промывка или работа с изношенными компонентами — все это может сократить срок службы штанг. Мониторинг параметров бурения и удаление поврежденного инструмента до выхода из строя являются важными шагами для защиты бурильной колонны.
Заключение
Как цементированные, так и упрочненные индукционным методом буровые штанги играют важную роль в гидравлическом бурении горных пород. Цементированные штанги обеспечивают высокую износостойкость и усталостную прочность при строгом технологическом контроле. Упрочненные поверхность штанги обладают достаточной прочностью и могут быть пригодны для бурения в трещиноватых или перемежающихся горных породах.
Правильный выбор зависит от всех условий бурения. Подбирая оптимальные параметры, такие как термообработка, конструкция штанги, тип долота, глубина бурения и состояние породы, подрядчики могут сократить время простоя, улучшить качество скважины и снизить общую стоимость бурения за метр.



