
Высококачественная полая сталь для буровых штанг большой грузоподъемности
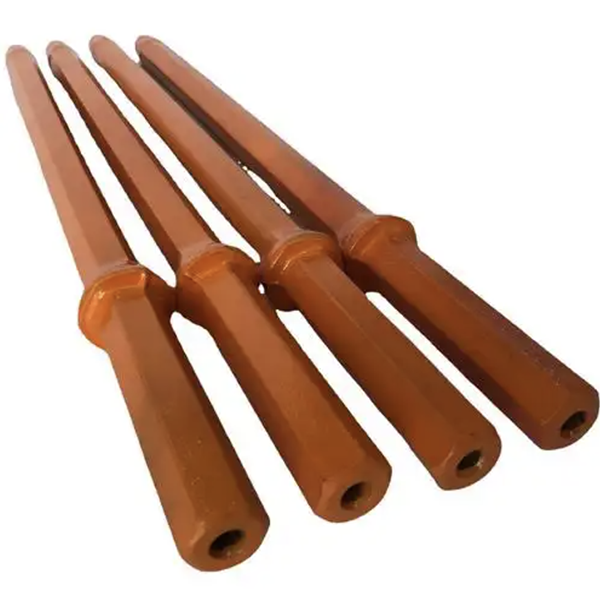
Мощные буровые штанги передают энергию удара и вращение от гидравлических буровых установок к буровому долоту. Их полый стальной корпус должен выдерживать многократные высокоэнергетические удары, крутящий момент, истирание и воздействие коррозионно-активной воды или воздуха. По мере повышения мощности бурового оборудования качество и однородность полой стали приобретают все большее значение для срока службы штанг и надежности бурения.
Технологический процесс производства полой стали влияет на ее размеры, внутреннюю структуру, состояние поверхности и усталостную прочность. В данной статье рассматриваются два распространенных метода производства и факторы качества, влияющие на характеристики бурильных штанг для тяжелых условий эксплуатации.
Требования к буровым штангам большой грузоподъемности
Буровые штанги большой грузоподъемности работают в суровых условиях. В исходной статье описываются гидравлические буровые установки, наносящие тысячи ударов в минуту, с высокой энергией удара и значительным крутящим моментом. Штанга должна передавать эту энергию через волновые напряжения, вращаясь и перемещая промывочную среду через свой внутренний канал.
В процессе работы корпус буровой штанги подвергается ударным, изгибающим, крутящим и усталостным нагрузкам. Его внешняя поверхность контактирует с породой и стенкой скважины, в то время как внутреннее промывочное отверстие подвергается воздействию воды или воздуха под давлением и абразивных частиц бурового шлама. Такое сочетание делает полую стальную штангу критически важной частью всей буровой системы.
В статье описывается растущий рынок высокопрочных штоков, включая изделия серий T51, T45 и H35. Также отмечается, что отечественные штоки значительно увеличили свою долю на рынке, в то время как изменчивость срока службы и усталостное разрушение остаются проблемой для некоторых видов продукции. Приведенные рыночные данные отражают информацию, представленную в статье, и должны быть сопоставлены с текущими региональными данными.
Два производственных маршрута для пустотелой стали
В статье описаны два способа производства полой стали.
Первый способ создания внутреннего отверстия заключается в сверлении цельной заготовки и последующей прокатке её с помощью оправки или стержня. Упрощённый процесс выглядит следующим образом:
Выплавка и рафинирование стали
Непрерывная разливка крупной заготовки
Первоначальная прокатка для раскрытия и придания формы заготовке.
Механическое сверление центрального отверстия
Вставка стержня сердечника
Прокатка для формирования полой стали.
Второй способ предполагает горячую пробивку и горячую прокатку. Круглая заготовка нагревается, в ней пробивается центральное отверстие, диаметр уменьшается, и она прокатывается до получения окончательной полой части.
Каждый процесс имеет свои компромиссы. Сверление и прокатка стержней позволяют получить контролируемую внутреннюю геометрию и благоприятный поток металла при правильном выполнении. Горячая пробивка и прокатка могут предложить преимущества в плане выхода годной продукции, себестоимости и гибкости производства. Наилучший вариант зависит от марки стали, размеров изделия, оборудования, целевых показателей качества и объема производства.
Как производство влияет на качество продукции
Внутренняя геометрия полой стали влияет на то, как буровая штанга воспринимает нагрузку. В процессе бурения смещение отверстия может привести к неравномерной толщине стенок. Резкие внутренние переходы могут концентрировать напряжения и становиться точками зарождения усталостных трещин.
Горячепробитая и прокатанная полая сталь может представлять свои сложности. Спиральные следы или небольшие поверхностные трещины внутри или снаружи могут сократить срок службы, если их не контролировать. Эти дефекты могут усугубиться при многократном воздействии ударов и изгибов на пруток.
Поэтому производителям следует отслеживать следующее:
Внешние размеры и профиль
Внутренний диаметр отверстия и концентричность
Равномерность толщины стенки
Прямолинейность
Состояние внутренней и внешней поверхности
Обезуглероживание и образование накипи
Механические свойства
уровень чистоты и включений в стали
Требования к контролю качества должны соответствовать конструкции стержня и условиям эксплуатации. Критерии приемки поверхности и размеров должны быть определены до начала производства и применяться последовательно.
Чистота и однородность стали
В статье указывается, что сталь 23CrNi3Mo широко используется для изготовления буровых штанг большой грузоподъемности, и отмечается, что номинальные химические и механические требования могут быть сопоставимы у разных поставщиков, в то время как чистота и однородность все же различаются.
Ключевые факторы включают содержание серы и алюминия, уровень растворенных газов, таких как азот и водород, морфологию включений и стабильность микроструктуры при малом увеличении.
Эти факторы важны, поскольку включения, дефекты, связанные с газом, и локальные неоднородности могут снижать сопротивление усталости. При многократных ударных воздействиях небольшой внутренний или поверхностный дефект может стать отправной точкой для образования трещины. Улучшенный контроль и инспекция в процессе производства стали помогают снизить этот риск.
Химический состав сам по себе не определяет качество. Две плавки со схожим номинальным химическим составом могут демонстрировать разные характеристики, если различаются их чистота, сегрегация, внутренние дефекты или микроструктура.
Подбор полой стали в соответствии с процессом изготовления прутков
Полая сталь — это лишь исходный материал. Готовый буровой стержень также зависит от механической обработки, нарезания резьбы, термообработки, выпрямления и окончательной проверки.
Сталь должна соответствовать всем технологическим процессам производителя. Различия в твердости или микроструктуре могут повлиять на механическую обработку и термообработку. Плохая прямолинейность или неравномерная толщина стенок могут создать проблемы при нарезании резьбы и в процессе эксплуатации.
Надежная программа поставок должна включать сертификацию материалов, отслеживаемость плавки, согласованные допуски по размерам, пределы дефектов и периодический анализ производительности. Данные, полученные в полевых условиях, о количестве пробуренных метров, местах разрушения, износе резьбы и времени простоя могут помочь определить, связана ли проблема с полой сталью, последующей обработкой или условиями эксплуатации.
Заключение
Как бурение отверстий, так и горячая пробивка позволяют получать полую сталь для бурильных штанг большой грузоподъемности при условии надлежащего контроля процесса. Их эксплуатационные характеристики зависят от внутренней геометрии, однородности толщины стенок, качества поверхности, чистоты стали и стабильных механических свойств.
Для производителей бурильных штанг и буровых подрядчиков цель состоит в оценке всей цепочки материалов и производства. Однородная полая сталь обеспечивает штанге более прочную основу для надежного срока службы при усталостных нагрузках, предсказуемой обработки и стабильной работы при бурении.



