
сталь для термопластичных буровых долот при бурении горных пород.
Резьбовые буровые долота являются важнейшими инструментами для гидравлических буровых установок, горнодобывающих работ, прокладки тоннелей и карьерных работ. Они должны передавать энергию высокочастотных ударов в твердую породу, одновременно сопротивляясь истиранию, вибрации, коррозии и многократным нагрузкам.
Кнопочное сверло — это не просто стальной корпус с установленными твердосплавными кнопками. Его рабочие характеристики зависят от взаимодействия геометрии сверла, марки твердосплава, способа крепления кнопок, стали корпуса, термообработки, точности обработки, конструкции промывки и условий эксплуатации.
Для сложных задач бурения отверстий средней и большой глубины горячее бурение широко считается эффективным методом фиксации твердосплавных кнопок. Однако горячее бурение предъявляет особые требования к стали, используемой для корпуса бурового долота. Материал должен обеспечивать достаточное расширение при нагреве, сохранять прочность после охлаждения, надежно фиксировать твердосплавные кнопки и сохранять ударную вязкость.
В этой статье рассматриваются основные методы крепления кнопок, требования к материалам для кнопок, вставляемых под давлением, а также производственные процессы, способствующие повышению надежности.
Почему важны корпуса кнопочных битов
Кнопочное буровое долото непосредственно контактирует с породой и разрушает её. Оно подвергается многократным ударам, абразивным частицам шлама, промывке водой или воздухом, вибрации при бурении и коррозионным воздействиям в шахтных условиях. При высокомощном бурении корпус долота и твердосплавные вставки испытывают тысячи ударных циклов в минуту.
Если корпус бурового долота недостаточно прочен, отверстия для кнопок могут деформироваться и потерять свою удерживающую силу. Если корпус слишком хрупкий, вокруг отверстий для кнопок, промывочных отверстий или резьбовых соединений могут образоваться трещины. При неравномерной термообработке буровое долото может преждевременно разрушиться от усталости, плохо удерживать калибр или потерять кнопку.
Таким образом, для изготовления высококачественного сверла-кнопки необходима сталь, которая обеспечивает баланс между твердостью, прочностью, усталостной прочностью, износостойкостью, термостойкостью и обрабатываемостью.
Основные методы крепления твердосплавных кнопок
Существует три распространенных метода крепления твердосплавных кнопок к корпусу бурового долота: пайка, холодное прессование и горячая установка.
Пайка
Пайка была одним из самых ранних методов крепления деталей с помощью кнопок. Твердосплавная кнопка помещается в подготовленное отверстие и соединяется с помощью припоя, часто на основе меди или серебра.
Этот метод предъявляет относительно низкие требования к точности и размеру петли для пуговицы. Однако процесс требует тщательного контроля температуры, чистых соединяемых поверхностей, подходящего припоя и правильного зазора в соединении. Некачественная пайка может привести к образованию пустот, недостаточной прочности соединения, косметическим дефектам и преждевременной потере пуговицы.
Паяные долота с кнопочным креплением могут быть пригодны для некоторых применений малого диаметра или с низкой нагрузкой, но, как правило, они менее подходят для высокопрочных резьбовых долот с кнопочным креплением, используемых на современных гидравлических буровых установках.
Холодный пресс
Холодная прессовка использует посадку с натягом. Твердосплавная деталь запрессовывается в отверстие меньшего диаметра с помощью внешней силы. Разница между диаметром детали и диаметром отверстия создает удерживающее усилие.
Холодная прессовка относительно проста в понимании и может способствовать эффективному производству. Однако она также может создавать высокое локальное напряжение как в твердосплавном материале, так и в корпусе сверла. При неправильном соприкосновении твердосплавный материал может треснуть во время установки, или корпус может повредиться вокруг отверстия для кнопки.
Сверла, изготовленные методом холодного прессования, могут хорошо работать в подходящих областях применения, но долговременная стабильность в значительной степени зависит от точности обработки, свойств материала, контроля за помехами и условий сверления.
Горячая вставка
Горячая установка использует разницу в тепловом расширении между корпусом сверла и твердосплавной кнопкой. Стальной корпус нагревается, вызывая расширение отверстия в кнопке. Затем твердосплавную кнопку можно установить с меньшим механическим усилием. По мере охлаждения корпуса отверстие сужается, обеспечивая надежную посадку с натягом вокруг кнопки.
Этот метод позволяет уменьшить повреждения при монтаже, поскольку твердосплавный и стальной корпус не подвергаются такой же высокой нагрузке, как при холодной забивке. При надлежащем контроле горячая забивка может обеспечить стабильную фиксацию резьбового ключа для высокопроизводительных резьбовых сверл.
Процесс должен быть тщательно спланирован. Температура нагрева, диаметр отверстия, диаметр кнопки, величина натяга, состав стали корпуса, метод охлаждения и условия термообработки — все это влияет на конечный результат.
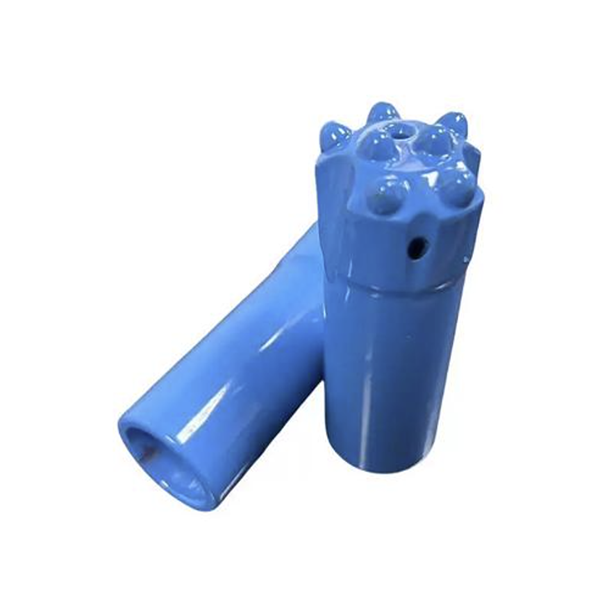
Требования к материалам для корпусов термопластинчатых сверл
Для изготовления термопластичных фрез следует выбирать сталь, отвечающую нескольким требованиям.
Во-первых, после термообработки буровое долото должно обладать достаточной твердостью и прочностью. В исходной статье указан эталонный диапазон твердости примерно HRC 40-50 для корпуса долота в состоянии после термообработки. Это не следует рассматривать как универсальную производственную спецификацию. Правильный целевой показатель зависит от диаметра долота, размера твердосплавных элементов, условий породы и инженерных стандартов производителя.
Во-вторых, сталь должна обладать хорошей прочностью. Слишком твердая сталь может треснуть вокруг петель для пуговиц или основания нити. Слишком мягкая сталь может деформироваться при ударе, что приведет к ослаблению крепления пуговиц.
Во-третьих, он должен обладать хорошей усталостной прочностью и износостойкостью. Корпус бурового долота подвергается многократным ударным нагрузкам и абразивному контакту с буровым шламом и стенками скважины.
В-четвертых, сталь должна обладать достаточной термической стабильностью и подходящим коэффициентом теплового расширения. Эти характеристики помогают корпусу бурового долота предсказуемо расширяться во время горячей установки и сохранять усилие удержания кнопки после охлаждения.
Наконец, материал должен быть обрабатываемым. Резьбовые сверла требуют точной обработки резьбы, отверстий для кнопок, промывочных отверстий, профиля поверхности и канавок для удаления стружки. Плохое качество поверхности или следы обработки могут стать концентраторами напряжений и привести к усталостному растрескиванию после термообработки.
Вопросы проектирования сплавов
Высокопрочные стали для сверл обычно изготавливаются на основе легирующих систем, содержащих комбинации углерода, хрома, никеля, молибдена, ванадия, марганца и кремния. Каждый элемент вносит свой вклад в различные свойства.
Углерод влияет на прочность и твердость, но его избыток может снизить ударную вязкость и затруднить обработку стали.
Хром может улучшить закаливаемость, износостойкость, стабильность при отпуске и коррозионную стойкость.
Никель часто используется для повышения прочности, особенно ударной вязкости и характеристик при низких температурах.
Молибден может повысить стойкость к отпуску и снизить восприимчивость к охрупчиванию при отпуске.
При надлежащем контроле содержание ванадия может способствовать измельчению зерна и повышению прочности.
В исходной статье обсуждается исторически рекомендуемая марка стали Q45NiCr1Mo1VA для корпусов буровых долот с горячей вставкой. Это следует рассматривать скорее как техническую справку, а не как универсальную рекомендацию. Выбор стали должен быть подтвержден металлургическими испытаниями, технологическими испытаниями и данными о полевых условиях. Производители должны подтвердить, что любой материал соответствует их текущим чертежам, системе качества, требованиям заказчика и применимым стандартам.
Производственный процесс и контроль качества
Контролируемый технологический процесс производства кнопочных микросхем может включать в себя:
Изготовление заготовок из пруткового или кованого металла.
Обработка профиля долота, промывочных канавок, отверстий для воды и резьбы.
Термическая обработка корпуса бурового долота
Точное сверление или развертывание отверстий для пуговиц.
Измерение и проверка размеров отверстий.
Подготовка твердосплавной кнопки
Горячая вставка
Очистка поверхности
Защита от коррозии
Окончательная проверка и упаковка
Особое внимание заслуживают поверхности резьбы и отверстий для пуговиц. Следы от инструмента, царапины, шероховатость и дефекты поверхности могут стать очагами усталости. В статье подчеркивается, что дефекты обработки могут усиливаться во время термообработки, создавая риски преждевременного выхода изделия из строя.
Точность выполнения петли имеет решающее значение, поскольку горячая забивка пуговиц зависит от тщательного контроля соответствия размеров. Перед установкой пуговиц необходимо проверить размеры отверстия, его округлость, состояние поверхности и расположение.
Контроль термообработки
Термическая обработка определяет, будет ли выбранная сталь обладать требуемыми свойствами. Цель состоит не просто в достижении твердости. Процесс должен создать микроструктуру, обеспечивающую ударную вязкость, прочность, износостойкость и усталостную устойчивость при требуемом уровне твердости.
Контролируемый технологический процесс может включать обработку для снятия напряжений или стабилизации, предварительный нагрев, аустенитизацию, закалку и отпуск. Защитная атмосфера или вакуумная обработка могут помочь уменьшить окисление и обезуглероживание.
Быстрый или неравномерный нагрев может создавать термические напряжения. Неправильная закалка может привести к деформации или растрескиванию. Неправильный отпуск может привести к чрезмерной хрупкости или снижению прочности крепления.
По этой причине параметры термообработки должны разрабатываться и утверждаться квалифицированными инженерами-материаловедами. Исторические данные и примеры оборудования из технических статей являются полезными справочными материалами, но они не должны заменять текущую проверку.
Заключение
Горячая установка — это ценный метод фиксации резьбовых буровых долот с твердосплавными пуговицами, используемых в сложных условиях бурения горных пород. Успех этого метода зависит не только от нагрева корпуса долота и установки твердосплавных пуговиц. Надежная работа требует использования подходящей стали, контролируемого натяга, точных отверстий для пуговиц, стабильной термообработки, чистой обработки и тщательной окончательной проверки.
При условии соответствия материала корпуса долота и контроля процесса условиям бурения, долота с горячей вставкой и кнопочным механизмом обеспечивают более прочное крепление кнопки, лучшую износостойкость, более длительный срок службы и меньшие затраты на бурение на метр.



