Обработка резьбовых фрез: 5 факторов, продлевающих срок службы инструмента.
Почему от способа обработки резьбового сверла зависит срок его службы?
Резьбовое сверло может выглядеть идеально, покидая мастерскую, но при этом терять энергию удара уже в первую смену. Скрытая проблема часто кроется внутри хвостовика: базовая точка обработки изменилась между операциями, острый угол остался рядом с канавкой для стружки или заусенец повредил соответствующий сверлильный стержень.
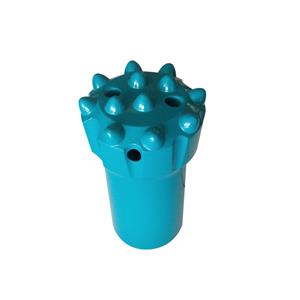
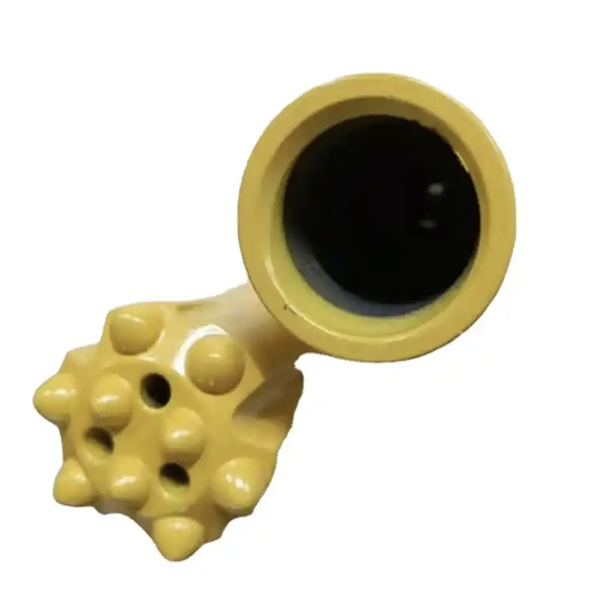
Корпус хвостовика — это не просто кусок стали, удерживающий кнопки. Он передает энергию удара, обеспечивает резьбовое соединение, направляет вращение и помогает промывать поверхность, удаляя пыль породы. Поэтому небольшие ошибки обработки могут привести к проблемам сборки, неравномерной нагрузке, концентрации напряжений и преждевременному выходу из строя.
Следующие меры контроля являются основой надежной обработки резьбовых фрез.
1. Используйте одну базовую точку обработки на протяжении всего процесса.
Для токарной обработки наружного диаметра, нарезания резьбы и фрезерования канавок для удаления стружки следует использовать одну и ту же базовую точку. Изменение базовой точки в процессе производства может привести к ошибкам соосности.
После этого сверло может пройти базовый визуальный осмотр, но резьба, наружный диаметр и каналы для стружки могут перестать совпадать по центральной линии. Когда сверло начинает работать под ударом, это смещение может привести к неравномерному контакту и снизить эффективность передачи энергии.
Стабильность процесса начинается с четкого базового плана, надежного крепления и проверки после каждого существенного изменения настроек.
2. Рассматривайте нить как компонент, передающий энергию.
Резьба является основным соединением между буровым долотом и соответствующей буровой штангой. Она должна соответствовать требованиям чертежа к размеру резьбы, шагу, профилю и допуску.
Слишком большой зазор может привести к потере энергии удара и ускорению износа сопрягаемых поверхностей. Слишком малый зазор может затруднить сборку или привести к заклиниванию соединения. Ни одно из этих условий недопустимо в процессе бурения.
Проверка качества резьбы должна охватывать не только номинальный диаметр. Поверхность резьбы, зона зазора и биение резьбы должны быть свободны от царапин, вмятин, заусенцев и окалины. Эти дефекты могут препятствовать сборке и стать очагами усталостного разрушения.
Покупателям буровых долот всегда следует одновременно проверять соответствие резьбы и характеристик бурового стержня. Хорошее долото не сможет компенсировать несовместимость соединения.
3. Обеспечьте чистый выход для каменной пыли.
Канавки и отверстия для отвода стружки должны быть обработаны в соответствии с расположением и размерами, указанными на чертеже. Их назначение — обеспечить надежный путь для отвода щебня из скважины. Если канал расположен неправильно или заблокирован, вокруг бурового долота может скапливаться порошок, что увеличивает трение, нагрев и износ.
В области устья канавки, дна и кромок следует использовать соответствующий R-образный переход. Острые углы опасны по двум причинам: они могут задерживать каменную пыль и создают концентрацию напряжений при многократных ударах.
Тот же принцип применим ко всем переходам на корпусе стержня:
Коническое тело с наружным диаметром
Наружный диаметр до торцевой поверхности
Канавка для стружки к резьбовой части
Любые другие изменения в разрезе, показанном на чертеже.
Эти участки должны соответствовать заданному радиусу скругления, а не использовать резкий переход в 90 градусов. После обработки полезно провести простую проверку вручную. Оператор должен нащупать ступеньки, выступающие кромки или заусенцы, которые могут быть незаметны при беглом визуальном осмотре.
4. Зачищайте поверхности от заусенцев так же тщательно, как и при механической обработке.
Полная зачистка является базовым требованием, а не косметическим этапом финишной обработки. Особое внимание следует уделить основаниям резьбы, кромкам профиля и углам канавки для снятия заусенцев.
Практическим методом является контролируемая ручная обработка мелкозернистой абразивной бумагой. Цель состоит в удалении заусенцев без изменения заданного профиля резьбы или радиуса перехода. Любые оставшиеся заусенцы могут поцарапать сопрягаемый сверлильный стержень во время сборки, из-за чего хорошо нарезанная резьба будет выглядеть как плохо подогнана.
После удаления заусенцев сверло следует очистить, чтобы абразивные частицы, фрагменты оксидов и отслоившаяся стружка не оставались внутри резьбового соединения или промывочных каналов.
5. Сделайте проверку неотъемлемой частью каждой критически важной операции.
Проверка качества не должна откладываться до тех пор, пока готовое изделие не попадет на станцию окончательной проверки. Каждая критически важная операция обработки должна проходить 100% проверку.
Размеры резьбы следует проверять с помощью резьбовых калибров «проходной» и «непроходной». Поверхность резьбы, зона зазора и радиусы перехода следует проверять визуально и на ощупь. Такое сочетание позволяет выявить как погрешности размеров, так и дефекты поверхности.
Окончательная проверка должна включать пробную сборку с использованием резьбового калибра и стандартного подходящего сверлильного стержня. Стержень должен входить плавно, без заеданий или чрезмерного сопротивления. При затяжке момент затяжки должен ощущаться равномерно, а не резко возрастать в одной точке.
Эта заключительная проверка соответствия позволяет сопоставить измерения, выполненные в мастерской, с фактическими условиями в полевых условиях. Сверло, прошедшее проверку диаметра, но заклинившее при сборке, не готово к эксплуатации.
6. Оборудование важно, но дисциплина процесса важнее.
Некоторые зарубежные производители оснастки используют многоосевые обрабатывающие центры и концентрируют большинство операций по обработке хвостовиков в одной производственной системе. Такой подход, как правило, требует значительных инвестиций в оборудование и может обеспечить стабильное качество при меньшем объеме ручного труда. Его недостатком может быть более низкая производительность обработки.
Многие отечественные производители используют распределенные процессы, специализированное обрабатывающее оборудование, а в некоторых случаях и роботизированную обработку. Такая организация работы может обеспечить высокую эффективность, меньшие инвестиции в оборудование и стабильное качество при надлежащем контроле процесса.
Важный вывод заключается в том, что маркировка оборудования не гарантирует производительность сверла. Контроль базовых параметров, проверка резьбы, качество перехода, снятие заусенцев и окончательная пробная сборка — вот что определяет, будет ли готовое резьбовое сверло стабильно работать.
7. Практический контрольный список для выпуска продукта.
Перед отправкой резьбового сверла на отгрузку производственная или контрольно-измерительная группа должна подтвердить следующее:
Версия чертежа, стандарт резьбы и базовая точка обработки указаны верно.
Размер, шаг и профиль резьбы соответствуют требованиям измерительных приборов.
Резьбовые поверхности и рельефные участки не имеют царапин, вмятин, заусенцев и окалины.
Канавки и отверстия для удаления стружки соответствуют заданному положению и размерам.
Все переходы имеют необходимый радиус и не имеют острых углов.
Вся поверхность сверла была очищена от заусенцев и обработана.
Пробная сборка со стандартным буровым стержнем проходит гладко, а момент затяжки равномерный.
Протоколы контроля качества можно отследить до партии обработки.
Какие вопросы следует задавать покупателям поставщику буровых долот?
При сравнении резьбовых сверл с кнопочным креплением не следует ограничиваться лишь указанием марки сверла или цены за единицу. Поинтересуйтесь, как поставщик контролирует качество резьбового хвостовика.
Надежный поставщик должен уметь объяснить стандарт резьбы, соответствующую бурильную штангу, базовые параметры обработки, конструкцию канавки, метод снятия заусенцев и процедуру контроля качества. Эти детали важны, когда бурильное долото должно работать с удлинительными штангами, переходниками хвостовика или полной системой бурения горных пород.
Для клиентов Gaea Rock подбор резьбового бурового долота к соответствующей буровой штанге и другим компонентам бурового оборудования помогает обеспечить надежную передачу энергии от буровой установки к забою. Правильное соединение, чистый отвод стружки и отлаженный процесс обработки в совокупности защищают производительность и срок службы инструмента.
Резьбовое буровое долото начинает служить задолго до того, как достигнет породы. Все начинается с надежной опорной точки, точной резьбы, плавных переходов, полного удаления заусенцев и контроля, исключающего любые догадки.