
Термоэкструзия для конусных буровых долот: практический путь к улучшению производства бурового инструмента для горных пород.
Конические долота являются важнейшими рабочими компонентами во многих областях бурения и разведки. Они работают в абразивных средах, подвергаются многократным ударным нагрузкам и расходуются в значительных количествах в горнодобывающей промышленности, разработке карьеров, геотехническом бурении и строительстве. В связи с этими условиями производители должны найти баланс между прочностью долот, точностью размеров, эффективностью производства и стоимостью материалов.
Традиционное производство конусных буровых долот часто начинается с круглого прутка и основано на токарной, фрезерной и других процессах резки для придания окончательной формы. Этот метод является привычным и гибким, но он также может создавать ряд проблем. Сложные профили требуют больше времени на обработку, расход материала может быть низким, а прерывистый поток металла, создаваемый резкой, может снизить сопротивление усталости в зонах с высокими напряжениями.
Технология горячей экструзии предлагает еще один вариант производства для некоторых конструкций конусных буровых долот. Формируя нагретую заготовку в контролируемом температурном диапазоне ниже температуры рекристаллизации материала, производители могут снизить сопротивление деформации, сохраняя при этом хороший контроль размеров и более непрерывный поток внутренних зерен. Для производителей бурового инструмента цель состоит не просто в замене механической обработки. Речь идет о создании более стабильного производственного процесса, обеспечивающего качество, производительность и долгосрочную надежность инструмента.
Почему метод формирования конусного сверла имеет значение
Буровой инструмент должен эффективно передавать энергию удара от буровой колонны к породе. Следовательно, корпус бурового долота должен выдерживать многократные нагрузки, вибрацию, износ и риск усталостного растрескивания. Качество изготовления напрямую влияет на эти характеристики.
При изготовлении конусообразной детали преимущественно методом механической обработки, из исходного прутка может быть удалено большое количество материала. Это может увеличить количество отходов и продлить время цикла. Кроме того, механическая обработка обнажает исходную структуру металла, вместо того чтобы направлять поток волокон вокруг конечной формы.
Процесс формования позволяет сохранить больше материала и способствует тому, чтобы внутренние линии потока следовали внешнему контуру детали. В принципе, это может быть полезно для компонентов, подвергающихся циклическим нагрузкам. Однако конечный результат зависит от многих факторов, включая выбор материала, контроль нагрева, конструкцию штампа, смазку, усилие формования, термообработку и контроль качества.
По этой причине горячую экструзию следует рассматривать как контролируемую производственную систему, а не как отдельный производственный этап.
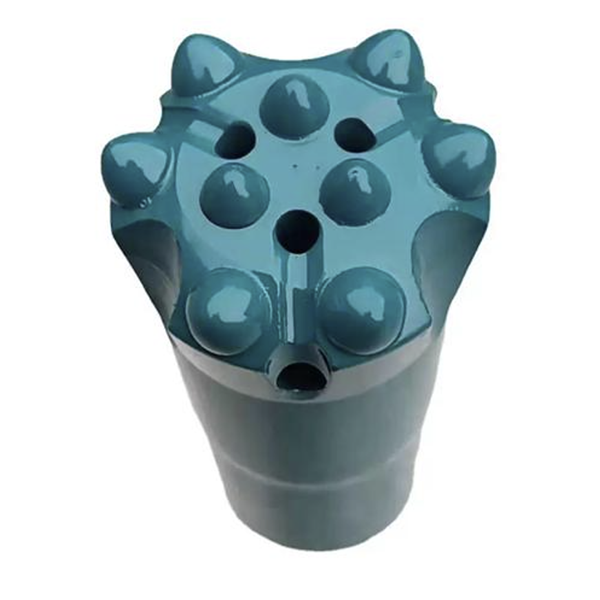
Что такое экструзия под высоким давлением?
Процессы экструзии часто делятся на холодную, теплую и горячую экструзию в зависимости от температуры формования.
Холодная экструзия обеспечивает превосходную точность размеров и качество поверхности, но сопротивление материала деформации относительно высокое. Это увеличивает требуемую мощность пресса и нагрузку на инструмент. Кроме того, для деталей, изготовленных методом холодной формовки, может потребоваться дополнительная обработка для предотвращения упрочнения при деформации.
Горячая экструзия значительно снижает сопротивление формованию, но может привести к большему окислению, снижению точности размеров и возможным проблемам с качеством поверхности.
Технология горячей экструзии призвана обеспечить промежуточный вариант. Заготовка нагревается выше комнатной температуры, но ниже диапазона рекристаллизации. При правильной температуре материал становится легче поддающимся формовке, чем при холодной экструзии, при этом избегаются некоторые проблемы, связанные с образованием окалины и контролем размеров, характерные для высокотемпературной формовки.
При производстве конусных буровых долот экструзия в горячем состоянии может предложить ряд потенциальных преимуществ:
Меньшая сила формования по сравнению с холодной экструзией.
Более точный контроль размеров, чем у многих методов горячей формовки.
Сокращение отходов материала по сравнению с трудоемкими операциями резки.
Потенциально улучшенное обтекание металлом профиля детали
Подходит для крупносерийного производства при наличии хорошо отлаженной оснастки и системы управления технологическим процессом.
Технологический процесс изготовления конусного бурового долота методом горячей экструзии.
Типичный процесс начинается с выбора подходящего диаметра и длины заготовки. Размеры заготовки следует тщательно подбирать, чтобы минимизировать чрезмерную деформацию, обеспечивая при этом достаточное количество материала для заполнения полости матрицы. Качественная подготовка заготовки способствует стабильному заполнению, снижает риск дефектов и помогает защитить формовочные матрицы.
Затем заготовка нагревается до заданной температуры формования. Точный температурный диапазон зависит от марки стали, геометрии детали, степени деформации и возможностей оборудования. Для среднеуглеродистых легированных сталей, таких как 40Cr, в первоначальном техническом описании указывается, что контролируемый диапазон горячего формования может снизить сопротивление деформации, избегая при этом сильного окисления поверхности, связанного со значительно более высокими температурами.
Индукционный нагрев широко используется, поскольку обеспечивает быстрый и воспроизводимый нагрев. Однако целевую температуру следует проверять с помощью технологических испытаний и мониторинга производства. Перегрев может привести к усилению окисления и образованию окалины на поверхности, а недостаточный нагрев может увеличить нагрузку при формовке и ускорить износ штампа.
После нагрева на заготовку и полость матрицы наносится смазка. Заготовка помещается в матрицу, точно позиционируется и прессуется для придания ей нужной формы. После формовочного хода матрица открывается, и система выталкивания удаляет готовую заготовку.
Звучит просто, но каждый этап требует контроля. Неравномерный нагрев, плохая смазка, неправильный размер заготовки или нестабильное выравнивание матрицы могут привести к неполному заполнению, залипанию, изменению размеров или преждевременному выходу инструмента из строя.
Роль смазки
Смазка является одним из важнейших аспектов горячей экструзии. Смазка должна уменьшать трение, защищать поверхность матрицы, способствовать поступлению заготовки в полость и сохранять свою эффективность при температуре формования.
При производстве конусных долот система смазки может включать материалы на основе графита или другие высокотемпературные составы, подходящие для выбранного процесса. Смазка должна надежно прилипать к поверхности матрицы и образовывать стабильную пленку во время формования. При непостоянной смазке нагрузка на пресс может возрасти, качество поверхности может ухудшиться, а матрица может изнашиваться быстрее.
Производители должны подтверждать эффективность смазки посредством испытаний, учитывающих температуру формования, время выдержки, давление, материал инструмента и геометрию детали. Смазка, хорошо работающая на одной конструкции пресса или штампа, может не показывать таких же результатов в других производственных условиях.
Вопросы проектирования штампов
Конструкция матрицы оказывает существенное влияние на стабильность и коммерческую целесообразность процесса горячей экструзии. Конусообразные заготовки часто имеют изменяющийся диаметр и сложную форму, поэтому матрица должна направлять поток материала, не вызывая чрезмерного трения или локальной концентрации напряжений.
Конструкция с разъемной матрицей может быть полезна для удаления формованных конусообразных фрез. Особенно важен угол конусности сопрягаемых поверхностей матрицы. Если конусность слишком велика, сопрягаемые поверхности могут разойтись под нагрузкой. Если она слишком мала, матрицу может быть трудно отделить или она может потерять стабильность в процессе работы.
В первоначальном техническом обсуждении в качестве эффективного эталонного значения в испытанной конструкции был указан конус в 15 градусов. Это значение не следует рассматривать как универсальную спецификацию. Это технологический эталон, который необходимо подтвердить на основе фактического материала, размера детали, тоннажа пресса и конструкции штампа, используемых в производстве.
Надежный механизм выталкивания также имеет важное значение. Когда сформированный конусный наконечник плотно зажат в полости пуансона или матрицы, ручное извлечение может замедлить цикл и создать угрозу безопасности. Правильно спроектированная система упора и выталкивания помогает отделить заготовку от инструмента и поддерживает непрерывное производство.
Преимущества производства и контроль качества
По сравнению с традиционными методами механической обработки, экструзия под давлением может улучшить использование материала и сократить количество операций резки. Она также может повысить эффективность производства повторяемых деталей в больших объемах. Эта технология особенно привлекательна в тех случаях, когда геометрия детали достаточно сложна, чтобы сделать механическую обработку медленной, но при этом достаточно стандартизирована, чтобы оправдать использование специализированного инструмента.
Тем не менее, экструзия в горячем состоянии не является автоматически лучшим выбором для каждого конусного резца. Необходимо учитывать инвестиции в оснастку, обслуживание штампов, возможности пресса, однородность материала и ресурсы для контроля качества.
Надежный план контроля качества должен включать проверку размеров, проверку состояния поверхности, проверку твердости после необходимой термообработки, а также оценку внутренних дефектов, если этого требует область применения. Производители также должны контролировать усилие формования, температуру заготовки, состояние смазки и тенденции износа штампа. Эти записи позволяют легче выявлять отклонения в процессе до того, как они станут проблемой качества.
Заключение
Технология горячей экструзии представляет собой перспективный способ производства конусных буровых долот и других компонентов бурового инструмента, требующих прочности, стабильности и эффективности. Благодаря сочетанию контролируемого нагрева, соответствующей смазки, стабильной конструкции матрицы и надежного извлечения, производители могут снизить сопротивление формованию, сохраняя при этом необходимую точность размеров и улучшая использование материала.
Самый важный урок заключается в том, что процесс формования должен быть спроектирован как целостная система. Температура, геометрия заготовки, оснастка, смазка, производительность пресса и стандарты контроля — все это работает в комплексе. При тщательной проверке технология горячей экструзии может стать ценным методом производства для компаний, занимающихся производством сверлильного инструмента, стремящихся повысить как производительность, так и долговечность продукции.



