
Предотвращение разрушения сверлильного инструмента: уроки анализа отказов стали 23CrNi3Mo
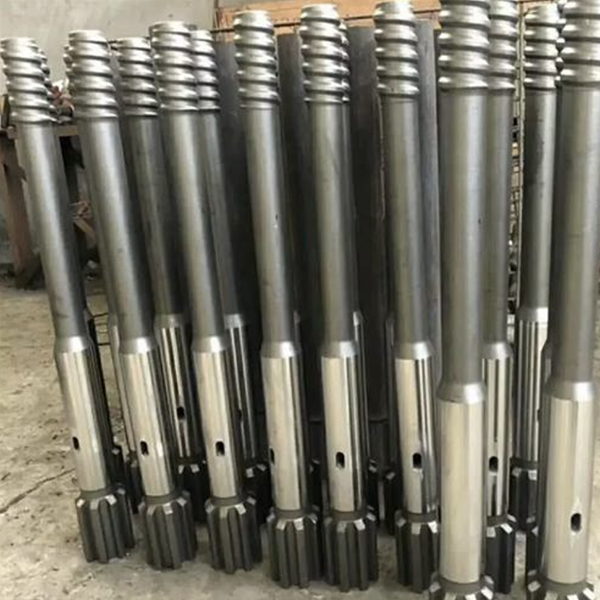
Буровые инструменты, используемые в горнодобывающей, карьерной и энергетической отраслях, работают в одних из самых суровых механических условий в промышленности. Компоненты буровых молотков, хвостовики, буровые штанги и корпуса долот должны выдерживать многократные удары, кручение, изгиб, абразивный износ, коррозию и контактные напряжения. Преждевременный выход инструмента из строя приводит не только к потере одного компонента: бурение останавливается, производство задерживается, а подключенное оборудование может быть повреждено.
Анализ причин разрушения сверл из цементированной стали 23CrNi3Mo предоставляет ценные рекомендации для производителей и пользователей. Главный вывод заключается в том, что усталостная долговечность зависит от баланса между твердостью поверхности и вязкостью сердцевины, а также от точности обработки, термообработки и общего качества материала.
Почему сверлильные инструменты подвержены усталостному разрушению
Сверлильный инструмент подвергается многократным нагрузкам в течение каждого цикла сверления. Энергия удара передается через корпус инструмента, а вращение и усилие подачи создают дополнительное напряжение. В реальных рабочих условиях компонент также может испытывать:
Изгиб, вызванный смещением или отклонением отверстия.
Крутильная нагрузка, возникающая при вращении и контакте долота с породой.
Абразивный износ от каменной пыли и шлама.
Коррозия, вызванная шахтными водами, промывочной водой или условиями бурения во влажных условиях.
Локальная концентрация напряжений в местах соединения шлицов, резьбы, выступов и обработанных переходных участков.
Эти нагрузки не статичны. Они повторяются тысячи раз во время сверления, что делает усталостную прочность критически важной. Небольшие дефекты поверхности, острые следы обработки, некачественные переходы или неподходящая термообработка могут стать местами зарождения трещин. После образования трещины ударная нагрузка может быстро способствовать ее распространению.
Роль цементации в повышении производительности сверлильного инструмента.
Цементация обычно используется для создания твердой, износостойкой поверхности при сохранении более прочного сердечника. Для сверлильных инструментов такое сочетание имеет решающее значение. Поверхность должна быть устойчива к износу и контактным повреждениям, а сердечник должен поглощать энергию удара и предотвращать хрупкое разрушение.
Успешно обработанная цементированным методом структура должна иметь плавный переход от твердого поверхностного слоя к более мягкому и прочному сердечнику. Такой градиент твердости помогает распределять напряжение и снижает риск резкого изменения свойств между слоями.
Если цементированный слой слишком хрупкий, слишком неровный или плохо соответствует сердцевине, сопротивление усталости может снизиться. Узкая переходная зона может привести к резкому изменению твердости и микроструктуры. При многократных ударах эта область может стать уязвимой для растрескивания. Напротив, более широкая и плавная переходная зона помогает инструменту противостоять зарождению трещин и замедляет их распространение.
Внешний вид перелома помогает определить первопричину.
Исследование поверхности излома — один из наиболее полезных методов анализа отказов сверл. Сканирующая электронная микроскопия позволяет определить, развивалась ли трещина постепенно в результате усталости или же компонент разрушился внезапно.
Компонент с лучшей усталостной прочностью часто демонстрирует признаки роста трещин перед окончательным разрушением, включая усталостные полосы и пластичные ямки. Эти особенности указывают на то, что материал поглощал энергию и сопротивлялся распространению трещин с течением времени.
Для сравнения, хрупкое разрушение может выглядеть относительно гладким и демонстрировать ограниченную пластическую деформацию. Это может указывать на то, что дефект или концентрация напряжений привели к быстрому разрушению до того, как материал успел значительно деформироваться.
Место возникновения разрушения также имеет важное значение. Шлицевые соединения, корни резьбы и резкие геометрические переходы являются распространенными местами концентрации напряжений. Если разрушения постоянно начинаются на кромке шлицевого соединения или обработанном углу, исследование должно быть сосредоточено на качестве поверхности, точности размеров, геометрии инструмента и влиянии локальной термообработки.
Микроструктура и твердость должны работать вместе.
Твердая поверхность не обязательно является долговечной. Надежность сверла зависит от соотношения между науглероженным слоем, переходной зоной и структурой керна.
Для многих компонентов, используемых при ударном сверлении, желаемая структура сочетает в себе поверхность высокой твердости с сердцевиной, обладающей достаточной прочностью. Постепенное изменение твердости может помочь снизить хрупкость. Микроструктуру следует контролировать, чтобы избежать чрезмерной хрупкости, обеспечивая при этом адекватную устойчивость к износу и деформации.
Мартенситные структуры могут обеспечивать высокую твердость, но чрезмерная твердость в сердцевине или зона резкого превращения могут снизить ударную вязкость. Бейнитные или закаленные структуры в сердцевине могут способствовать повышению ударопрочности в зависимости от конкретной конструкции и процесса термообработки.
Правильный результат — это не одно универсальное значение твердости. Это контролируемый профиль свойств, соответствующий геометрии инструмента, составу сплава, рабочей нагрузке и ожидаемым условиям износа.
Чистота стали по-прежнему важна.
Неметаллические включения могут стать причиной усталости стали, если они крупные, плохо распределены или расположены вблизи поверхностей с высоким напряжением. Поэтому наличие оксидных и сульфидных включений следует контролировать с помощью методов чистого сталеплавильного производства.
Однако наличие мелких включений не объясняет автоматически все случаи поломки. Если включения мелкие и хорошо контролируемые, более важной причиной может быть дисбаланс термообработки, некачественная конструкция переходной зоны, дефекты поверхности или повреждения при механической обработке.
В ходе полного расследования причин отказа следует изучить:
Источник разрушения и направление роста трещины.
Поверхностная и подповерхностная микроструктура.
Глубина цементированного слоя и градиент твердости.
Показатели твердости и ударной вязкости сердцевины.
Размер, тип и распределение включений.
Геометрия шлицов, резьбы и выступов.
Следы механической обработки, следы шлифовки и шероховатость поверхности.
Фактические условия бурения и записи о техническом обслуживании.
Контроль качества на производстве, повышающий срок службы инструмента.
Для увеличения срока службы бурового инструмента необходим скоординированный контроль качества, начиная от сырья и заканчивая окончательной проверкой.
В процессе производства стали необходимо контролировать состав, чистоту и сегрегацию. При прокатке и ковке следует поддерживать однородную микроструктуру и избегать областей с крупными зернами. Механическая обработка должна минимизировать острые зазубрины, глубокие следы от инструмента и неровности поверхности. Критические поверхности следует проверять перед термообработкой и еще раз перед отгрузкой.
Цементация и последующая термообработка требуют особенно тщательного контроля. Глубина закалки, углеродный потенциал, скорость закалки и условия отпуска — все это влияет на конечную микроструктуру и профиль твердости. Надежный процесс обеспечивает износостойкую поверхность, плавную переходную зону и прочное ядро.
Производителям также следует использовать методы проверки технологических процессов, такие как измерение твердости, металлографический анализ, контроль размеров и испытания на усталость, для критически важных изделий.
Практические шаги для пользователей
Буровые подрядчики также могут снизить количество преждевременных поломок за счет правильной эксплуатации. Инструменты должны соответствовать энергии удара, крутящему моменту и диаметру отверстия буровой установки. Изношенные муфты, неправильная центровка и чрезмерное усилие подачи следует устранять на ранней стадии. Операторы должны регулярно осматривать шлицы, резьбу и контактные поверхности и удалять поврежденные инструменты до того, как трещины превратятся в катастрофические поломки.
Цель состоит не просто в том, чтобы сделать буровой инструмент более прочным. Цель состоит в создании компонента с оптимальным балансом износостойкости, прочности, усталостной стойкости и точности изготовления. Для буровых инструментов из стали 23CrNi3Mo этот баланс является основой надежной и долговечной работы в сложных условиях бурения горных пород.



