
Почему корпус кнопочного ключа имеет большее значение, чем думает большинство покупателей.
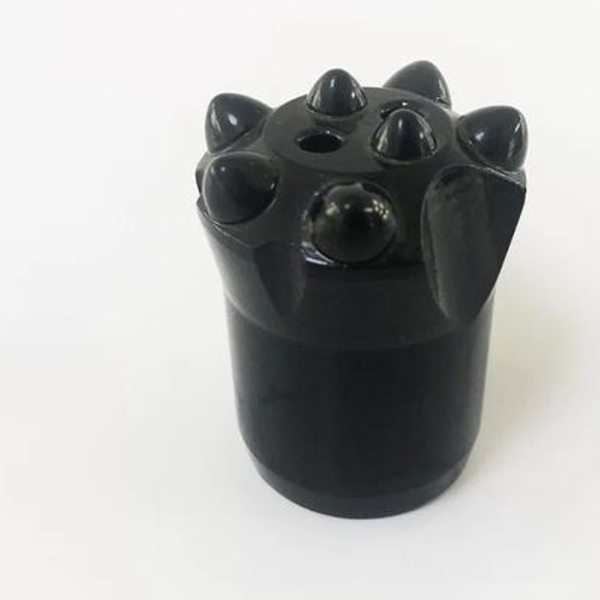
Качество сверла с точечным креплением часто оценивают по тому, что первым бросается в глаза: по твердосплавным точечным элементам.
Это логично. Кнопки — это режущие кромки. Они ударяют по породе, раздавливают поверхность и подвергаются наиболее заметному износу. Но надежность твердосплавного элемента зависит от надежности стального корпуса, который его удерживает.
Когда резьбовое сверло выходит из строя преждевременно, причина не всегда кроется в марке твердосплава или параметрах сверления. Проблема может возникнуть гораздо раньше, из-за способа изготовления корпуса сверла.
Корпус бурового долота должен надежно удерживать твердосплавные вставки, передавать энергию удара через бурильную колонну, противостоять вращению и абразивному воздействию, а также выдерживать многократные циклы нагрузок в твердых породах. Его прочность, ударная вязкость, точность размеров и внутренняя структура — все это влияет на срок службы долота.
Вот почему метод производства имеет значение.
Корпус является структурной основой пуговичного ключа.
Корпус бурового долота работает в суровых условиях. Каждый ударный импульс проходит через переходник хвостовика и буровую штангу, прежде чем достичь долота. Корпус должен передавать эту энергию на твердосплавные кнопки, не трескаясь, не деформируясь и не допуская ослабления креплений кнопок.
Одновременно с этим буровое долото вращается под нагрузкой. Буровой шлам и промывочная вода перемещаются по забою и промывочным каналам. Резьбовое соединение многократно затягивается, ослабляется и подвергается вибрации.
Хороший телохранитель должен уравновешивать противоречащие друг другу потребности:
Высокая прочность, позволяющая противостоять деформации.
Прочность, позволяющая выдерживать многократные удары.
Износостойкость в области резьбы и промывочных элементов.
Точная геометрия петли для пуговицы
Стабильные размеры для надежного соединения с бурильной колонной.
Стабильные свойства материала от партии к партии
Ни одно отдельное свойство само по себе недостаточно. Очень твердый, но хрупкий материал может треснуть при ударе. Слишком прочный, но слишком мягкий материал может быстро изнашиваться или терять опору вокруг твердосплавных элементов. Производственный процесс помогает определить, достигается ли этот баланс.
Четыре распространенных способа изготовления корпуса кнопки
Для изготовления корпуса сверла-кнопки производители могут использовать механическую обработку, холодную экструзию, горячую экструзию или горячую штамповку. Каждый метод имеет свои преимущества и ограничения.
Механическая обработка — довольно простая процедура. Из прутка можно вырезать деталь нужной внешней формы. Она может быть полезна для прототипов, мелкосерийного производства или простых конструкций. Однако она может приводить к увеличению отходов материала и не улучшает внутренний поток металла, а также не устраняет внутренние дефекты, которые могут присутствовать в исходном материале. Для детали, которая будет подвергаться высокочастотным ударам, это имеет значение.
Холодная экструзия позволяет повысить плотность и эффективность использования материала, но при этом требуется высокая нагрузка при формовке. Для этого необходимо современное оборудование и надежная оснастка. Как правило, этот метод более практичен для изготовления более мелких и простых компонентов или в условиях жесткого контроля производства.
Горячая экструзия снижает сопротивление деформации, наблюдаемое при холодной формовке. Однако её формовочные возможности и диапазон регулирования процесса всё ещё могут ограничивать её пригодность для изготовления более крупных или сложных деталей в форме пуговиц.
Горячая штамповка широко используется для изготовления компонентов ударных инструментов, поскольку она сочетает пластическую деформацию при повышенной температуре с контролируемым формированием штампа. При правильном проектировании и контроле этот процесс позволяет получать детали, близкие к окончательной форме, улучшать текучесть материала и обеспечивать эффективное серийное производство.
Это не означает, что каждый кованый буровой долото автоматически превосходит другие. Качество инструмента, выбор стали, контроль температуры, последовательность ковки, термообработка, механическая обработка и контроль качества по-прежнему определяют конечный результат. Но этот процесс обеспечивает прочную основу для сложных задач бурения горных пород.
Почему ковка изменяет внутреннюю структуру
Главное преимущество ковки заключается не только в том, что деталь приобретает вид заготовки для пуговицы.
В процессе контролируемой деформации металл может стать более плотным и структурно непрерывным. Внутренние пустоты или разрывы могут быть уменьшены. Поток зерна может быть направлен вокруг геометрии детали. В критически важных зонах, подверженных нагрузке, это может обеспечить лучшую усталостную прочность, чем у тела, сформированного только путем удаления материала из прутка.
Подумайте о том, чему подвергается буровое долото в процессе эксплуатации. Его корпус не несет одну сплошную, постоянную нагрузку. Он подвергается ударам, скручиванию, промывке, нагреву, охлаждению и вибрации тысячи раз. Небольшие внутренние дефекты могут стать отправной точкой для усталостного разрушения.
Грамотно разработанный процесс ковки помогает разместить материал там, где это необходимо.
Это также позволяет получить более однородную структуру перед окончательной термообработкой. Термообработка затем корректирует конечную твердость и прочность, но она наиболее эффективна, когда исходное тело уже имеет однородную структуру.
Точность по-прежнему имеет значение после ковки.
Ковка не исключает механическую обработку. Она меняет то, что именно должна делать механическая обработка.
Получение заготовки, близкой к окончательной, позволяет уменьшить количество материала, которое необходимо удалить на более поздних этапах обработки. В этом случае производитель может сосредоточить усилия на обработке критически важных элементов: резьбы, отверстий, каналов для промывки, поверхностей и точных переходов.
Это важно, потому что производительность кнопочных битов зависит от геометрии так же сильно, как и от материала.
Для твердосплавных кнопок необходимы правильный диаметр отверстия, глубина, расстояние между отверстиями и состояние посадочного места. Конструкция рабочей поверхности должна обеспечивать эффективное разрушение горных пород и удаление шлама. Резьба должна иметь точную форму и обеспечивать надежное зацепление. Промывочные отверстия должны быть выполнены и обработаны таким образом, чтобы они работали без создания излишних концентраций напряжений.
Когда кованое изделие обладает стабильными размерами, эти операции чистовой обработки становятся проще контролировать. Меньшее количество ненужной резки также означает лучшее использование материала и более эффективное производство.
Контроль технологического процесса позволяет отличить качественный долото от опасного.
Процесс горячей ковки — это отдельная дисциплина.
Температура нагрева должна соответствовать марке стали и конструкции штампа. Слишком низкая температура может затруднить формовку и увеличить нагрузку на штамп. Слишком высокая температура может повредить структуру зерна, усилить окисление и сократить срок службы штампа. Температуру необходимо контролировать на протяжении всего процесса, а не определять на глаз по внешнему виду.
Состояние штампа также имеет значение. Изношенный или плохо охлаждаемый штамп может повлиять на размеры, качество поверхности и повторяемость. Производителям необходимо контролировать температуру штампа, смазку, выравнивание и техническое обслуживание, если они хотят получать стабильный результат.
Затем следует термообработка. Кованое изделие все еще нуждается в контролируемом термическом цикле для достижения необходимых конечных свойств. Очистка, равномерный нагрев, закалка, отпуск и контроль качества остаются крайне важными.
Иными словами, ковка — это не обходной путь в вопросах контроля качества. Это лишь один из этапов системы обеспечения качества.
Что следует спрашивать покупателям у поставщика крепежных элементов?
Покупателю не обязательно быть металлургом. Но несколько практических вопросов могут показать, понимает ли поставщик продукт не только с точки зрения его внешнего вида.
Спросите, как формируется корпус бурового долота. Спросите, какие марки стали используются для предполагаемого применения. Спросите, как контролируются отверстия, резьба и элементы промывки. Спросите, какие виды термообработки и проверки твердости проводятся. Спросите, может ли поставщик подобрать буровое долото, соответствующее вашим условиям породы, модели буровой установки, резьбе штанги и режиму работы.
Также обратите внимание на результаты, имеющие значение в данной области:
Стабильный срок службы измерительного прибора
Надежная фиксация твердосплавной кнопки
Надежные резьбовые соединения
Устойчивость к растрескиванию тела
Стабильная эффективность проникновения
Предсказуемая стоимость за пробуренный метр
Кнопочное сверло — это не просто набор твердосплавных вставок. Это тщательно нагруженная механическая система. Именно корпус сверла удерживает эту систему в целостном состоянии.
Если корпус изготовлен с использованием правильного технологического процесса и тщательно контролируется, то у остальной части долота гораздо больше шансов обеспечить производительность, ожидаемую буровой бригадой.



