Как процесс прокатки полой стали влияет на срок службы бурильных штанг H22
Как процесс прокатки полой стали влияет на срок службы бурильных штанг H22
Полая буровая сталь является основным сырьем, используемым для изготовления буровых штанг. Процесс ее прокатки оказывает непосредственное влияние на качество внутреннего отверстия, микроструктуру, усталостную прочность и общий срок службы.
Для бурильных штанг H22, изготовленных из стали 40SiMnCrNiMo, обычно сравнивают три производственных процесса: горячая прокатка с бурением и кернообразованием, горячая пробивка с последующей горячей вытяжкой и горячая пробивка с последующей горячей прокаткой. Каждый метод создает различные внутренние поверхностные условия и, следовательно, влияет на характеристики бурильной штанги в горнодобывающей промышленности.
Три метода производства полой стали
Горячая прокатка стержневых и перфорированных изделий
Этот процесс начинается со сверления сквозного отверстия в цельной стальной заготовке с помощью станка для глубокого сверления. Затем заготовка подвергается горячей прокатке на оправке.
Поскольку внутреннее отверстие создается механической обработкой, его внутренняя поверхность гладкая и свободна от типичных дефектов, таких как разрывы и царапины. Это также обеспечивает высокую точность размеров. Основные недостатки — низкий коэффициент использования материала, более высокая стоимость обработки и более низкая эффективность производства.
Горячий пирсинг и горячее рисование
В этом процессе нагретая заготовка пробивается на пробивном устройстве Mannesmann, образуя полую заготовку. Затем заготовка обжимается до нужного размера методом горячей вытяжки.
Этот метод обеспечивает высокую производительность и высокую степень выхода годной продукции, что делает его распространенным способом обработки шестигранной полой сверлильной стали H22. Однако операция пробивки может привести к образованию разрывов и микротрещин на внутренней стенке. Эти дефекты могут стать очагами зарождения усталостных трещин во время сверления.
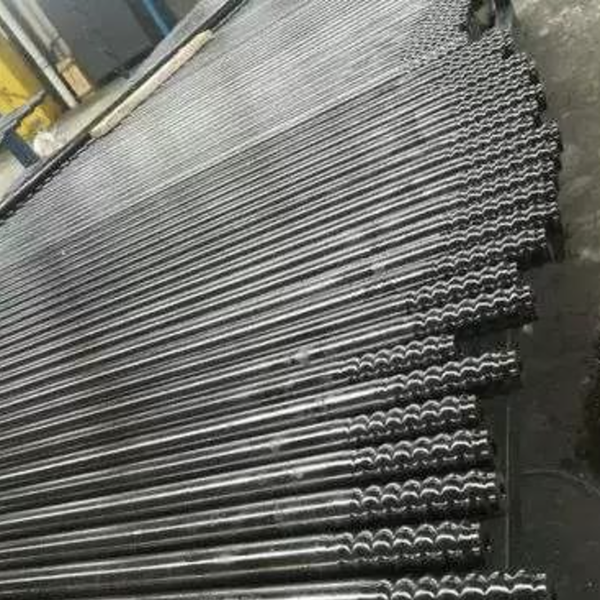
Горячий пирсинг и горячий массаж
Этот метод также начинается с горячей пробивки, но уменьшение диаметра полой заготовки осуществляется с помощью горячей прокатки с использованием оправки, а не горячей вытяжки.
По сравнению с горячей вытяжкой, горячая прокатка обеспечивает более равномерную деформацию и лучшую целостность металла. Она может предложить больший потенциал для улучшения микроструктуры и более длительный срок службы.
Важность качества внутренней поверхности
Внутренняя поверхность полой стали имеет важное значение, поскольку дефекты внутри промывочного отверстия могут концентрировать напряжение при многократных ударных нагрузках.
Горячекатаная сталь с просверленными отверстиями обычно имеет гладкую внутреннюю стенку без разрывов или дефектов в виде складок. Материалы, подвергнутые горячей пробивке, могут иметь различную степень разрывов, царапин и окисления. Среди двух методов горячей пробивки, горячая пробивка с последующей горячей прокаткой может обеспечить несколько лучшее качество внутренних отверстий, чем горячая пробивка с последующей горячей вытяжкой.
Результаты промышленных испытаний на долговечность
В ходе полевых испытаний шестигранная полая сталь H22 была получена из одной и той же плавки заготовки 40SiMnCrNiMo с использованием всех трех методов. Последующий процесс термообработки был стандартизирован, и готовые буровые штанги были испытаны в условиях горнодобывающего бурения.
Наибольший средний срок службы показали бурильные штанги, изготовленные методом горячей прокатки с бурением и кернообразованием. Средний срок службы бурильных штанг, изготовленных методами горячей волочения и горячей прокатки, был в целом схожим.
Однако характер отказов был различным. В прутках, изготовленных методом горячей пробивки и горячей вытяжки, чаще наблюдалось раннее усталостное разрушение, возникающее из-за внутреннего отверстия. Прутки, изготовленные методом горячей пробивки и горячей прокатки, имели более однородную структуру и демонстрировали больший потенциал для увеличения максимального срока службы после дальнейшей оптимизации процесса.
Заключение
Технология прокатки полой стали напрямую влияет на усталостную долговечность бурильных штанг. Горячая прокатка сверл и стержней обеспечивает наилучшее качество внутренних отверстий и усталостную долговечность, хотя и имеет более высокую стоимость и меньшую эффективность.
Горячая пробивка с последующей горячей прокаткой обеспечивает более равномерную деформацию, чем горячая вытяжка, и обладает большим потенциалом для улучшения микроструктуры и увеличения максимального срока службы буровых штанг H22. Для производителей и буровых подрядчиков контроль качества внутренних поверхностей скважины имеет важное значение для снижения усталостных разрушений и повышения надежности бурения горных пород.