
Как изготавливаются гидравлические буровые штанги для надежного бурения горных пород.
Гидравлическая буровая штанга может выглядеть как простая стальная труба, но на самом деле это высокотехнологичная деталь системы бурения горных пород. Она должна передавать мощную энергию удара, вращение, промывочную среду и усилие подачи через бурильную колонну, сохраняя при этом прямолинейность и устойчивость к усталости.
В горнодобывающей промышленности, разработке карьеров, прокладке туннелей и бурении для строительства инфраструктуры буровая штанга соединяет буровой инструмент с долотом. Если штанга гнется, чрезмерно изнашивается, повреждается резьба или ломается под нагрузкой, бурение немедленно прекращается. Это может привести к потере времени производства, повреждению инструментов, необходимости проведения ремонтных работ и непригодности скважины для бурения.
Именно поэтому высококачественные гидравлические буровые штанги производятся в рамках контролируемой последовательности проверок, механической обработки, термообработки, выпрямления и защиты от коррозии. Каждый этап влияет на конечные эксплуатационные характеристики штанги в полевых условиях.
Начиная с полой сверлильной стали
Производственный процесс начинается с полой бурильной стали. В отличие от сплошного стального прутка, полая сталь имеет внутреннее промывочное отверстие, которое позволяет воздуху или воде проходить через бурильную колонну и удалять буровой шлам со дна скважины.
Перед началом производства каждую стальную трубу необходимо проверить. Особенно важна прямолинейность. Если поступающий материал имеет чрезмерную кривизну, ее необходимо исправить перед дополнительной механической обработкой и термообработкой. Начало производства с прямой, ровной трубы помогает уменьшить биение в конечном итоге и обеспечивает более высокую точность сверления отверстий.
Для этой работы обычно используется гидравлическое оборудование для точечного выравнивания. Регулируемые опоры позиционируют стержень, и контролируемое давление прикладывается в выбранных точках для коррекции изгиба. Этот процесс требует осторожности, поскольку чрезмерное усилие может привести к локальным повреждениям или остаточным напряжениям.
Цель состоит не только в том, чтобы штанга выглядела прямой. Цель состоит в том, чтобы обеспечить плавное вращение штанги, эффективную передачу энергии и удержание сверла на заданной траектории отверстия.
Обработка корпуса бурильной штанги и резьбовых секций.
После входного контроля и выпрямления буровая штанга поступает на механическую обработку. Точный маршрут зависит от конструкции штанги, системы резьбы, типа муфты и технологических возможностей производителя.
Резьбовые соединения имеют решающее значение, поскольку они соединяют буровой штангу с переходником хвостовика, муфтой и буровым долотом. Эти соединения должны выдерживать многократные удары и вращение без ослабления, заедания или потери точности размеров.
Резьбовая часть может быть подвергнута осадочной ковке перед механической обработкой. Осадка увеличивает поперечное сечение материала в зоне соединения, что позволяет обеспечить больше материала для резьбы и повысить прочность соединения. В зависимости от конструкции производители могут также использовать сварку трением для соединения резьбового адаптера или концевой секции с корпусом стержня.
Сварка трением может применяться двумя распространенными способами. Один подход предполагает сначала соединение концевой детали, а затем механическую обработку для нарезания окончательной резьбы. Другой подход предполагает механическую обработку резьбового участка до соединения сваренной трением детали с корпусом прутка. Наилучший метод зависит от конструкции изделия, квалификации сварного шва, последовательности механической обработки и требований к контролю качества.
После ковки или сварки гидравлические или станки с ЧПУ обрабатывают внешний профиль и геометрию резьбы. Точные размеры резьбы имеют решающее значение. Некачественная посадка резьбы может привести к снижению передачи энергии, ускоренному износу, затруднению разъединения или преждевременному выходу соединения из строя.
Дополнительная механическая обработка может включать в себя пазы для рукоятки, грани для гаечного ключа или элементы, связанные с приводом. Горизонтальное фрезерование позволяет создавать эти детали с постоянным расположением и размером.
Подготовка поверхности перед термообработкой
Перед термообработкой поверхность стержня должна быть чистой. Для удаления масла, окалины и продуктов окисления с корпуса стержня обычно используется пескоструйная или дробеструйная обработка.
Этот этап важен, поскольку загрязнение поверхности может повлиять на стабильность термообработки и затруднить последующий контроль. Чистая поверхность также позволяет производителю выявить очевидные дефекты обработки, неровности сварных швов или повреждения поверхности до того, как пруток попадет в печь.
Подготовка поверхности – это не только косметический процесс. Она обеспечивает возможность повторной термообработки, лучшие результаты дробеструйной обработки и более эффективную защиту от коррозии после производства.
Термическая обработка для повышения износостойкости и усталостной прочности.
Термическая обработка — один из важнейших этапов в производстве бурильных штанг. Гидравлические бурильные штанги часто изготавливаются из низкоуглеродистых высоколегированных сталей, закаливаемых на воздухе, или аналогичных марок легированной стали, отобранных за их способность образовывать твердый внешний слой, сохраняя при этом прочный сердечник.
Два распространенных метода обработки — это цементация и индукционная поверхностная закалка.
Цементация обогащает поверхность стержня углеродом в богатой углеродом атмосфере печи. Этот процесс позволяет создать износостойкий слой на внешней стороне стержня и, в зависимости от процесса, внутри стенки промывочного отверстия. После цементации стержень охлаждают и отпускают для достижения желаемого баланса между твердостью поверхности и ударной вязкостью сердцевины.
В исходной статье указана температура цементации около 925 °C и приведена эталонная твердость поверхности HRC 58-60 с твердостью сердцевины около HRC 43. Эти данные следует рассматривать как примеры технологических параметров, а не как универсальные спецификации. Фактические параметры должны быть подтверждены квалифицированными инженерами по термообработке с учетом марки стали, размеров прутка, требований к глубине закалки и местных производственных стандартов.
Индукционная поверхностная закалка использует высокочастотный нагрев с последующей закалкой и отпуском для упрочнения отдельных зон. Сначала может быть обработан корпус стержня, а затем дополнительно обработаны резьбовые участки. Такой подход позволяет производителям сосредоточить закалку там, где износ наиболее высок, сохраняя при этом прочность в других областях.
Оба метода позволяют получать надежные бурильные штанги при надлежащем контроле. Выбор зависит от требуемого ресурса усталости, состояния породы, глубины бурения, конструкции штанги, имеющегося оборудования и экономических целей.
Дробеструйная обработка и обработка внутренних отверстий
После термообработки стержень может быть подвергнут дробеструйной обработке. В ходе этого процесса поверхность бомбардируется мелкими стальными дробинками или другими материалами для создания полезного сжимающего напряжения во внешнем слое.
Для бурильных штанг дробеструйная обработка может помочь повысить сопротивление усталости за счет уменьшения влияния мелких дефектов поверхности. Поскольку штанга подвергается многократным ударам и вращению, усталостная прочность является важным фактором.
Промывочное отверстие также может подвергаться внутренней дробеструйной обработке. Внутренняя поверхность подвергается воздействию высокоскоростного потока воздуха, воды и абразивных частиц бурового шлама. Улучшение состояния поверхности может продлить срок службы и снизить вероятность возникновения проблем, связанных с внутренним износом.
Процесс необходимо тщательно контролировать. Неправильный размер, интенсивность, покрытие или подготовка поверхности могут снизить эффективность или привести к нежелательным повреждениям поверхности.
Окончательное выравнивание и проверка
Термическая обработка может вызывать небольшие изменения размеров или деформацию. По этой причине готовые стержни часто подвергаются прецизионному выпрямлению после термической обработки и дробеструйной обработки.
Гидравлический правящий станок с индикаторным управлением может помочь обеспечить соответствие бурового стержня требуемому допуску на прямолинейность. Прямолинейность необходима для стабильного вращения и качества отверстия. Стержень с чрезмерным биением может увеличить вибрацию, ускорить износ резьбы и способствовать отклонению бурового отверстия.
Заключительная проверка должна включать в себя проверку следующих пунктов:
Общая длина и внешний диаметр
Профиль резьбы и посадка резьбы
Прямолинейность и биение стержня
Состояние поверхности
твердость после термообработки
Состояние смывного отверстия
Целостность сварного шва при использовании сварки трением.
Покрытие защиты от коррозии
Для сложных условий эксплуатации производители могут также использовать дополнительные неразрушающие методы контроля или металлургические проверки для подтверждения качества сварных швов, глубины залегания и состояния внутреннего материала.
Защита от коррозии и хранение
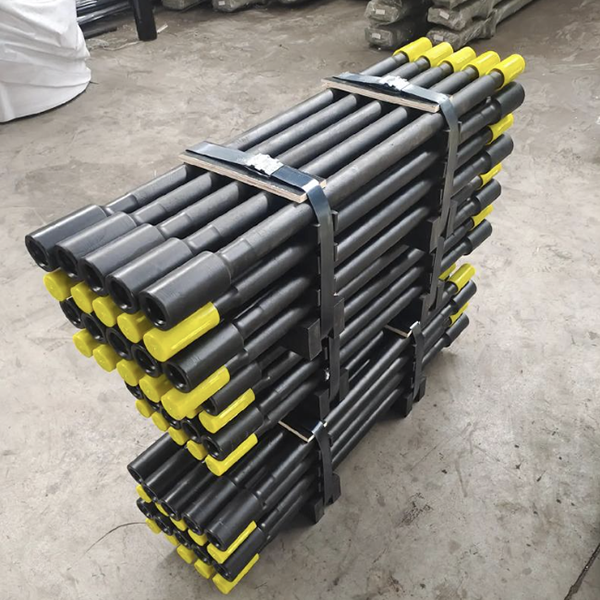
Заключительный этап — защита от коррозии. На внешнюю поверхность штока и внутреннее промывочное отверстие могут быть нанесены специальные антикоррозионные покрытия или масла. Это защищает инструмент во время транспортировки, хранения и периодов простоя.
Коррозия может повредить резьбу, снизить качество соединения и вызвать образование точечных повреждений, которые могут стать причиной усталости материала. Поэтому правильная упаковка, сухое хранение и защита резьбы являются важными мерами по поддержанию качества бурильных штанг после их изготовления.
Заключение
Производство гидравлических буровых штанг включает в себя гораздо больше, чем просто резку и нарезание резьбы. Их конечные характеристики зависят от контроля качества материала, выпрямления, точной механической обработки, контролируемой термообработки, упрочнения поверхности, окончательной центровки и защиты от коррозии.
Для буровых компаний ценность бурильной штанги должна измеряться надежным количеством пробуренных метров, стабильной прямолинейностью скважины, сокращением времени простоя и снижением общих затрат на бурение. Для производителей же последовательный контроль технологического процесса является основой для поставки бурильных штанг, способных выдерживать сложные условия бурения горных пород.



