
Анализ отказов бурового инструмента и лучшие практики для увеличения срока его службы.
Буровые инструменты работают в одной из самых сложных механических сред в горнодобывающей промышленности, тоннелестроении, разработке карьеров и строительстве. Буровые долота, буровые штанги, переходники хвостовиков и муфты должны передавать многократную энергию удара, вращаясь под нагрузкой и работая в абразивных породах, пыли, воде и при вибрации.
Поскольку эти инструменты являются расходными компонентами, износ неизбежен. Однако преждевременный выход из строя отличается от нормального износа. Потеря твердосплавных элементов, поломка корпуса сверла, повреждение резьбы, разрушение стержня и раннее усталостное растрескивание могут остановить сверление задолго до того, как инструмент достигнет своего расчетного срока службы.
Практическая стратегия в отношении бурового инструмента должна быть сосредоточена на двух целях: выявлении истинной причины отказа и улучшении всей буровой системы. Срок службы инструмента зависит от конструкции, качества материала, процесса изготовления, выбора инструмента, рабочих параметров, технического обслуживания и практики оператора.
Типичные причины поломок сверл
Повреждения буровых долот обычно делятся на естественный износ и аномальные повреждения. Естественный износ происходит постепенно по мере контакта долота с породой и буровым шламом. К аномальным повреждениям относятся поломка твердосплавных вставок, потеря кнопок, трещины в корпусе долота, трещины в лезвиях и повреждение соединений.
У сверл лезвийного типа тонкие режущие кромки могут быстро изнашиваться и терять геометрическую стабильность. По мере увеличения радиального износа отверстие может деформироваться, сопротивление вращению может измениться, а эффективность резки может снизиться. Если стальной корпус не обеспечивает достаточной опоры для твердосплавных вставок, может также произойти их износ.
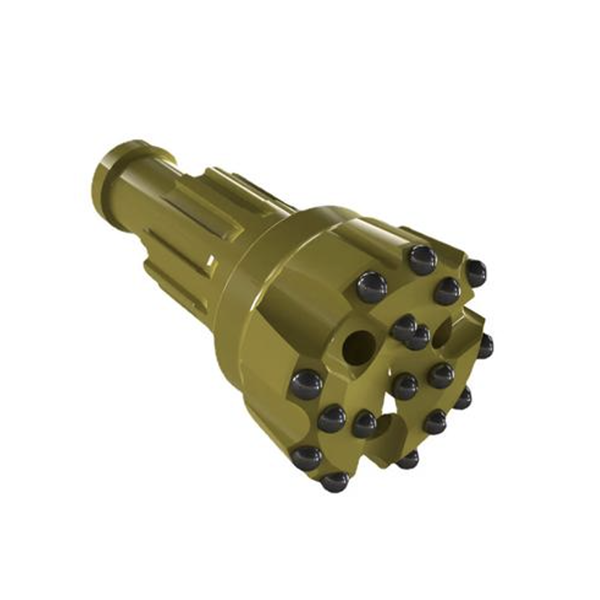
Кнопочные сверла имеют различные типы отказов. К распространенным примерам относятся потеря краевой кнопки, поломка краевых кнопок, трещины в кнопках, растрескивание корпуса, «потеря головки» и разрушение в зонах с высокой нагрузкой. Краевые кнопки особенно уязвимы, поскольку они часто подвергаются неравномерной нагрузке и высокому боковому напряжению.
При многократных ударах материал вокруг отверстия для кнопки может пластически деформироваться. Отверстие может постепенно увеличиваться или расширяться, уменьшая удерживающую силу твердосплавной кнопки. Если посадка кнопки слишком мала, твердость корпуса сверла слишком низка или процесс установки кнопки непоследователен, фиксация кнопки может снизиться и в конечном итоге привести к ее потере.
Пайка, качество припоя, подготовка поверхности, контроль нагрева и метод работы также могут влиять на удержание твердосплавной пластины. Надежность твердосплавной пластины не обеспечивается одним фактором. Она зависит от взаимодействия геометрии пластины, конструкции гнезда, опоры стального корпуса, метода соединения и условий сверления.
Разрушение и усталость донного бурового долота
Разрушение корпуса сверла часто является следствием усталости материала. Повторяющиеся удары и вращение создают циклические напряжения, особенно вблизи изменений геометрии. Типичные зоны повышенного риска включают переход между концом хвостовика и юбкой, дно отверстий для пуговиц, а также места с острыми углами или резкими изменениями сечения.
Усталостные трещины обычно начинаются в слабом месте. Это может быть след от механической обработки, острый внутренний угол, локальные изменения термообработки, коррозионная ямка, включение материала или повреждение от удара из-за неправильного обращения. После того, как трещина появилась, многократные циклы сверления могут привести к ее росту до тех пор, пока корпус бурового долота не разрушится.
Грамотная конструкция сверла снижает концентрацию напряжений. Плавные переходы, достаточная толщина стенок, соответствующие радиусы скругления и сбалансированное расположение кнопок способствуют более равномерному распределению усилия. При производстве также необходимо избегать дефектов шероховатой поверхности, неправильной термообработки и недостаточной защиты от коррозии.
Эксцентричное сверление, плохой контакт хвостовика со сверлом, чрезмерное усилие подачи и удары молотком по инструменту могут привести к повреждениям, ускоряющим усталостное разрушение.
Виды отказов бурильных штанг
Буровая штанга подвергается комбинированному воздействию ударных нагрузок, изгибающих напряжений, крутящих напряжений и коррозионных нагрузок. Следовательно, она должна обладать высокой усталостной прочностью, ударной вязкостью, износостойкостью и устойчивостью к распространению трещин.
Наиболее распространенной причиной разрушения бурильной штанги является излом. Усталостные изломы развиваются в результате многократных циклов и часто начинаются с локального дефекта. Потенциальными точками зарождения являются неметаллические включения, пористость, белые пятна, повреждения поверхности, обезуглероживание, коррозионные ямки, износ резьбы и некачественная термообработка.
Хрупкое разрушение может произойти внезапно. Оно может проявляться в виде блестящей кристаллической поверхности излома с незначительными признаками предшествующего усталостного роста. Хрупкое разрушение часто связано с серьезным локальным дефектом, чрезмерной твердостью, неблагоприятным остаточным напряжением, резкими изменениями сечения, дефектами ковки или неподходящими условиями термообработки.
Износ резьбы — еще одна серьезная проблема. Ослабленная или поврежденная резьба снижает передачу энергии и создает движение в соединении. Это может увеличить ударную нагрузку, способствовать образованию усталостных трещин и затруднить соединение или разъединение. Регулярный осмотр резьбы и правильная смазка крайне важны.
Повреждение хвостовика также может быть вызвано неправильной твердостью. Слишком мягкий хвостовик может деформироваться или образовать грибовидную форму. Слишком твердый участок может треснуть или сломаться под ударом. Профиль термообработки должен быть разработан с учетом конкретной буровой системы и рабочей нагрузки.
Улучшение срока службы инструмента за счет усовершенствованной конструкции.
Увеличение срока службы инструмента начинается с правильной конструкции. Для буровых долот с твердосплавными кнопками размер, форма, высота выступа и расположение кнопок должны соответствовать условиям породы и области бурения. Кнопки на кромке должны иметь достаточную опору, поскольку они подвергаются сильным боковым и эксцентрическим нагрузкам.
Уменьшение чрезмерного наклона краевого выступа кнопки может улучшить распределение нагрузки и ударопрочность. Правильная посадка с натягом, соответствующее качество отверстий для кнопки и более надежная поддержка корпуса бита могут улучшить фиксацию кнопки.
Конструкция системы промывки имеет не меньшее значение. Эффективная промывка удаляет буровой шлам со дна скважины и уменьшает необходимость повторной заточки. Хорошая система промывки помогает снизить энергопотребление, уменьшить температуру бурового долота и замедлить абразивный износ. Если буровой шлам удаляется неэффективно, долото вынуждено многократно измельчать уже сломанный материал, что увеличивает износ как стального корпуса, так и твердосплавных вставок.
Конструкция бурильной штанги также должна обеспечивать длительный срок службы. Точная резьба, соответствующая геометрия резьбы, контролируемое поверхностное упрочнение и хорошая прямолинейность помогают снизить риск повреждения соединения и усталости. Прокатка или другие методы контролируемой формовки могут улучшить состояние поверхности в отдельных областях, но окончательный процесс должен быть подтвержден для конкретного продукта.
Качество материалов и производства
При выборе материала необходимо учитывать баланс между прочностью, износостойкостью, усталостной прочностью, коррозионной стойкостью и способностью удерживать карбиды. Сталь для буровых долот и сталь для корпусов долот следует выбирать в соответствии с предполагаемой термообработкой и условиями бурения горных пород.
В исходной статье перечислены несколько исторических марок стали и их эксплуатационные характеристики. Эти данные не следует рассматривать как универсальные спецификации. Современный выбор материала должен основываться на достоверных инженерных данных, возможностях поставщика, требуемой геометрии инструмента, условиях сверления и применимых стандартах.
Качество изготовления имеет не меньшее значение. Термическая обработка должна контролироваться, чтобы избежать чрезмерного обезуглероживания, неравномерной твердости, растрескивания при закалке или неблагоприятных остаточных напряжений. Для паяных сверл нагревательное оборудование должно обеспечивать постоянный контроль температуры и минимизировать окисление. Стальной корпус и поверхности твердосплавной вставки должны быть очищены перед соединением.
Для сверл с кнопочным креплением горячая забивка может обеспечить стабильную фиксацию во многих областях применения со средним и большим диаметром при условии надлежащего контроля процесса. Холодная забивка также может быть эффективной, но требует точной обработки отверстий, хорошего качества поверхности, надлежащего натяга и надежного контроля установки.
Правильные методы бурения
Даже хорошо спроектированный инструмент может преждевременно выйти из строя при неправильном использовании. Операторам следует придерживаться нескольких основных правил:
Начинайте забивку с контролируемой подачей и дайте долоту зафиксироваться на месте, прежде чем применять полную мощность бурения.
Убедитесь, что буровая штанга, муфта и переходник хвостовика выровнены и полностью зафиксированы.
Обеспечьте надлежащую промывку для удаления шлама и охлаждения бурового долота.
Избегайте бурения всухую, если инструмент и выполняемая задача требуют промывки.
Регулярно осматривайте инструменты на предмет износа, трещин, ослабленных кнопок, поврежденной резьбы и коррозии.
Перед тем как возникнут серьезные повреждения, переточите изношенные твердосплавные детали.
Не извлекайте сверла, ударяя по ним ручным молотком; используйте подходящие инструменты для извлечения.
При застревании инструмента избегайте ударных воздействий. Используйте контролируемую промывку и осторожные движения при подаче и втягивании инструмента в соответствии с инструкцией по безопасной эксплуатации, предоставленной производителем буровой установки.
Заменяйте изношенные или поврежденные компоненты бурильной колонны до того, как они повредят другие части системы.
Заключение
Выход из строя бурового инструмента обычно является результатом взаимодействия факторов, а не одного дефекта. Растрескивание корпуса долота, потеря твердосплавных элементов, разрушение бурильной штанги и износ резьбы могут зависеть от конструкции, материала, термообработки, качества изготовления, условий бурения и эксплуатации.
Наиболее надежный путь к увеличению срока службы — это системный подход: выбор правильного инструмента для породы и буровой установки, использование контролируемых производственных процессов, поддержание надлежащих параметров бурения, регулярный осмотр компонентов и обучение операторов предотвращению повреждающих работ. Это повышает стабильность проходки, сокращает время простоя и снижает общую стоимость бурения на метр.



