
Инструменты для бурения горных пород: где материаловедение встречается с производительностью в горнодобывающей промышленности
Инструменты для бурения горных пород находятся на стыке материаловедения, механического проектирования, экономики горного дела и полевого опыта.
Сверло может быть достаточно маленьким, чтобы держать его в одной руке. Буровая штанга может выглядеть как простой отрезок стали. Но вместе они работают в одной из самых суровых сред в промышленности: высокочастотные удары, вращение, изгиб, абразивные породы, промывочная вода, высокая температура и коррозия.
Именно поэтому инструменты для бурения горных пород постоянно совершенствовались вместе с горнодобывающей промышленностью и инфраструктурой.
От первых ударных буровых установок до современных гидравлических буровых установок, погружных молотков, автоматизированных буровых установок типа «джамбо» и систем для прокладки тоннелей — каждое достижение в буровом оборудовании порождало новые требования к более прочной стали, более качественным твердосплавным материалам, более надежной резьбе и более продуманной конструкции буровых долот.
Урок прост: повышение эффективности бурения достигается не за счет одного изобретения, а за счет усовершенствования всей системы.
Карбид изменил экономику дробления горных пород.
Разработка методов бурения горных пород с использованием цементированных карбидов.
До широкого распространения твердосплавных вставок буровые инструменты в основном зависели от стальных режущих кромок. Такие инструменты могли работать, но их износостойкость и эффективность разрушения горных пород были ограничены. Более твердые породы быстро изнашивали режущую кромку, что требовало частой заточки или замены.
Твердосплав изменил эту ситуацию.
Твердосплавы обеспечили исключительную твердость и износостойкость рабочей поверхности бурового долота. Это позволило буровым долотам работать в гораздо более твердых породах, дольше сохранять пригодный для использования режущий профиль и более эффективно передавать энергию удара в пласт.
Но карбид — это не волшебство. Он твёрдый и износостойкий, но хрупкий по сравнению со сталью. Это создаёт одну из главных проблем в проектировании сверл: как закрепить твердосплавные вставки, чтобы они противостояли сколам, ослаблению креплений и поломке при многократных ударных воздействиях.
Ответ зависит не только от марки твердосплава. Форма вставки, диаметр, высота, геометрия отверстия, сталь корпуса сверла, способ крепления, термообработка, конструкция промывки и условия эксплуатации в полевых условиях — все это имеет значение.
Прочный твердосплавный элемент, установленный в слабом корпусе, всё равно остаётся частью слабого инструмента.
Бурильная колонна представляет собой систему передачи энергии.
Буровая установка не совершает полезную работу непосредственно в горной породе. Она передает энергию через цепочку компонентов:
Буровая установка или молоток создают энергию удара.
Переходник для хвостовика позволяет переместить его в буровую колонну.
Буровые штанги передают волновые напряжения и крутящий момент.
Соединительные втулки обеспечивают надежное соединение и выравнивание.
Буровой долото преобразует энергию в разрушение породы.
Каждое соединение создает возможность для потери энергии или сбоя.
Изношенная резьба может снизить качество контакта. Неправильно подобранная муфта может привести к несоосности. Изогнутый буровой стержень может увеличить отклонение скважины. Поврежденный адаптер хвостовика может нарушить распространение волнового напряжения до того, как оно достигнет долота.
Именно поэтому клиентам не следует оценивать компоненты по отдельности. Высококачественное бурильное долото не сможет обеспечить необходимую производительность, если оно соединено с изношенной или неподходящей бурильной сталью. Аналогично, высококачественные бурильные штанги не смогут компенсировать неподходящую рабочую поверхность долота в неподходящей горной породе.
Наилучшие результаты достигаются при использовании согласованной системы бурильной колонны.
Качество стали определяет долговечность бурильных штанг.
Качество бурильных штанг часто оценивают по видимым характеристикам: прямолинейности, форме резьбы и качеству поверхности. Это важно, но долгосрочная надежность начинается внутри стали.
Стержень подвергается многократным ударным нагрузкам и воздействию волновых напряжений. Он также испытывает кручение при вращении и может подвергаться воздействию воды, пыли, коррозии и изгиба. Небольшие металлургические дефекты, плохая прямолинейность, повреждения поверхности или неравномерная термообработка могут стать причинами усталости.
Как только трещина начинает образовываться, высокочастотная нагрузка может быстро ускорить ее распространение.
Именно поэтому производство бурильной стали требует контроля на всех этапах: от заготовки сырья до прокатки, ковки, механической обработки, термообработки, выпрямления и контроля качества. Цель состоит не просто в том, чтобы изготовить буровой пруток, прошедший проверку размеров. Цель – изготовить пруток, способный выдержать предсказуемое количество циклов бурения в реальных полевых условиях.
Для подрядчиков такая надежность снижает вероятность непредвиденных поломок и обеспечивает бесперебойность цикла бурения.
Конструкция бурильного долота должна соответствовать породе.
Не существует единого «лучшего» сверла.
Буровое долото, хорошо работающее в умеренно твердых породах, может выйти из строя в чрезвычайно твердом кварците. Конструкция, обеспечивающая отличное проникновение в трещиноватый грунт, может слишком быстро терять свой диаметр в абразивных породах. Схема бурения с использованием кнопок, работающая на крупной гидравлической буровой установке, может не подойти для меньшей пневматической буровой установки.
При выборе битов следует учитывать следующее:
Прочность горных пород на сжатие и ударная вязкость
Абразивность и ожидаемый износ измерительных приборов.
Трещины в пластах и изменчивость грунта
Тип сверла и доступная энергия удара
Диаметр отверстия и схема сверления
Метод промывки и поведение черенков
Требуемая точность сверления отверстий
Возможности перешлифовки и практика технического обслуживания
Самая дорогостоящая ошибка — это рассматривать выбор битов как решение, принимаемое на основе каталога, а не как решение, принимаемое в конкретном приложении.
Полевые испытания ценны, поскольку они выявляют реальные причины отказов. Сбилось ли сверло по размеру? Скололись ли кнопки? Было ли медленное проникновение? Была ли промывка недостаточной? Деформировалась ли юбка или резьба? Каждый тип отказа указывает на необходимость улучшения.
Насадки для кнопок и насадки для лезвий имеют свое место.
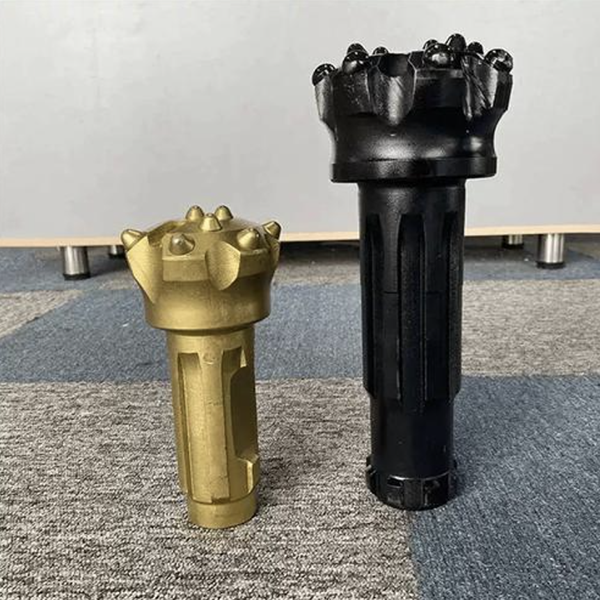
Буровые долота с твердосплавными вставками широко используются благодаря возможности их расположения таким образом, чтобы обеспечить эффективное разрушение горных пород, хорошую защиту от износа и гибкую конструкцию рабочей поверхности. Они особенно эффективны во многих современных установках с верхним ударным механизмом и шнековым бурением.
Однако конструкции в виде лезвия, креста, долота или композитные конструкции по-прежнему имеют ценность.
В условиях чрезвычайно твердых и прочных пород более крупные твердосплавные лезвия или усиленные режущие элементы могут лучше противостоять концентрированному удару, чем конструкция, построенная на основе небольших кнопок. В некоторых случаях сочетание ударной прочности элементов режущей кромки лезвия с эффективностью центральных кнопок может представлять собой полезный компромисс.
Важно не считать один тип битов универсально превосходящим другие.
Качественное проектирование начинается с понимания того, куда попадает нагрузка, как происходит разрушение породы, как буровой шлам покидает скважину и как, вероятно, будет изнашиваться буровое долото.
Качество производства является неотъемлемой частью эксплуатационных характеристик.
Завод и шахта соединены между собой.
Некачественная ковка, плохо контролируемая термообработка, неточная резьба, загрязненная поверхность перед закалкой или непоследовательный процесс фиксации твердосплавных деталей могут быть незаметны на выходе инструмента с производственной линии. Но последствия проявляются в полевых условиях.
Именно поэтому контроль качества бурового инструмента должен охватывать всю производственную цепочку:
Контроль качества стали и твердосплавных материалов на входе.
Ковка и контроль формы кузова
Механическая обработка резьбы, отверстий и промывочных каналов.
консистенция термообработки
Проверка фиксации и удержания твердосплавных элементов
Твердость и металлографическая проверка
Проверка прямолинейности и резьбы
Окончательная маркировка, упаковка и отслеживаемость.
Заказчик видит готовый инструмент. Производитель должен контролировать каждый этап его создания.
Инновация — это не просто новый продукт.
В области бурового инструмента инновации могут заключаться в новом профиле долота или новом сорте твердосплава. Это также может быть улучшенный технологический процесс: усовершенствованная термообработка, более стабильная накатка резьбы, лучшее удержание твердосплава, улучшенная защита от коррозии или более удобный контрольный измерительный прибор.
Это также может способствовать улучшению качества обслуживания.
Предоставление консультаций по применению, анализ износа, рекомендации по перешлифовке и подбору бурильной колонны помогает клиентам снизить себестоимость бурения на метр. Во многих случаях это более ценно, чем небольшое снижение закупочной цены.
Буровая отрасль продолжает предъявлять все более высокие требования к скорости, безопасности и точности работы. Инструменты должны соответствовать этим требованиям.
Будущее принадлежит производителям, которые сочетают материаловедение с пониманием полевых условий: инструментам, которые не просто выглядят правильно, но и эффективно передают энергию, устойчивы к износу, сохраняют заданные параметры, остаются соединенными и обеспечивают надежную работу в горных породах.



