Почему термообработка определяет, выдержит ли резьбовое сверло свою работу
Резьбовое сверло может выглядеть идеально сразу после изготовления. Резьба чистая. Твердосплавные кнопки плотно прилегают. Поверхность корпуса гладкая.
Затем оно уходит под землю.
Спустя несколько часов интенсивной работы сверление ситуация может кардинально измениться. Одно сверло сохраняет заданный размер, надежно фиксирует кнопки и готово к следующей смене. Другое же, наоборот, задолго до ожидаемого, начинает повреждать резьбу, трескаться, изнашиваться или ослабевать вставки.
Разница не всегда видна снаружи. Часто дело сводится к термической обработке.
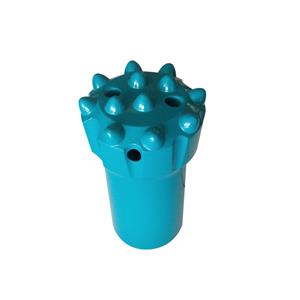
Для бурового долота с резьбой термообработка не является заключительным этапом улучшения внешнего вида. Это процесс, определяющий, обладает ли стальной корпус необходимым балансом прочности, ударной вязкости, износостойкости и усталостной стойкости для высокоинтенсивного бурения горных пород.
Если нарушить этот баланс, даже хорошая конструкция бурового долота может выйти из строя в полевых условиях.
Корпус пуговичного ключа находится под постоянным напряжением.
Бурение горных пород — это тяжёлая работа. Каждый удар буровой установки передаёт волновое напряжение через переходник хвостовика, буровую штангу, резьбу и корпус долота. Одновременно с этим долото вращается, твердосплавные вставки измельчают и режут породу, а промывка выносит абразивную стружную массу через забой и канавки.
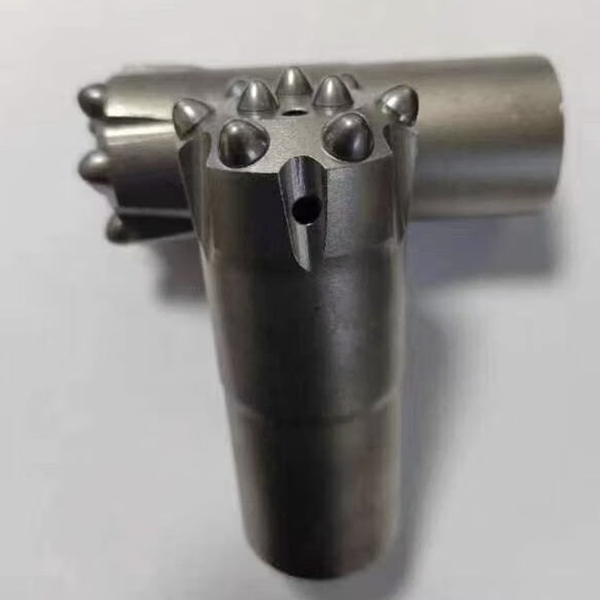
Корпус резьбовой кнопочной биты должен справляться со всем этим.
Долото должно обладать достаточной твердостью, чтобы противостоять износу вокруг резьбы, промывочных отверстий и посадочных мест. Оно также должно обладать достаточной прочностью, чтобы избежать хрупкого растрескивания при ударе. Слишком мягкое долото быстро изнашивается. Слишком твердое долото может стать уязвимым для растрескивания при суровых условиях бурения.
Именно поэтому термообработку следует рассматривать как контролируемый производственный процесс, а не как универсальную рецептуру.
Химический состав стали имеет значение. Форма и эффективное поперечное сечение бурового долота также важны. Атмосфера печи, скорость нагрева, время выдержки, метод закалки и цикл отпуска — все это тоже имеет значение. Изменение одной из этих переменных без понимания остальных может привести к тому, что конечные свойства отклонятся от проектных требований.
Начните со стали, а не с печи.
Процесс термообработки начинается задолго до того, как заготовка попадает в печь.
В зависимости от конструкции и технологического процесса производителя, для резьбовых сверл обычно используются легированные стали таких марок, как 45CrNiMoV или 42CrMo. Эти материалы выбираются потому, что после контролируемой обработки они позволяют достичь полезного сочетания прочности и ударной вязкости.
Однако наличие сертификата на материал само по себе не гарантирует хорошего качества битового тела.
После ковки предварительная обработка, такая как нормализация или отжиг, может помочь снять внутренние напряжения, улучшить структуру зерна и создать более однородные исходные условия для механической обработки и окончательной закалки. Пропуск этого этапа или его непоследовательное выполнение может создать проблемы на более поздних этапах процесса.
Подготовка поверхности также имеет значение. Масло, окалина и загрязнения могут влиять на нагрев и способствовать обезуглероживанию поверхности. Это важно, потому что именно на поверхности часто начинается износ резьбы, абразивный износ и усталостное повреждение.
Буровое долото с неоднородным поверхностным слоем может выглядеть приемлемо на первый взгляд, но вести себя непредсказуемо в процессе эксплуатации.
Регулировка температуры обеспечивает сохранение прочности.
Одна из самых распространенных ошибок при термообработке — это игнорирование температуры как единственного важного параметра.
Это не.
Целевая температура нагрева должна соответствовать конкретной марке стали и требуемым конечным свойствам. В отраслевых справочниках могут быть указаны диапазоны закалки около 850-920°C для некоторых корпусов буровых долот из легированной стали, но правильная настройка не является универсальной. Она должна определяться утвержденной технологической спецификацией для данного материала, размеров и желаемого результата.
Перегрев особенно опасен. Он может вызвать рост зерен, снизить прочность и увеличить риск хрупкого разрушения при ударе. Корпус бурового долота после обработки может быть достаточно твердым, но при этом все еще не обладать ударопрочностью, необходимой для сложных условий бурения.
Скорость нагрева тоже имеет значение. Резьбовое сверло с кнопочным механизмом — это не просто однородный стальной блок. Оно имеет промывочные каналы, отверстия для кнопок, резьбовые участки и изменения толщины сечения. Быстрый или неравномерный нагрев может вызвать термические напряжения еще до начала закалки.
Для сложных геометрических форм поэтапный нагрев и предварительный нагрев могут уменьшить разницу температур между поверхностью и сердцевиной. Это помогает снизить вероятность деформации или растрескивания на следующем этапе.
Цель состоит не просто в том, чтобы быстро нагреть тело, а в том, чтобы нагреть его равномерно.
Именно на этапе закалки возрастает риск.
Закалка создает твердую структуру, необходимую для износостойкости, но именно на этом этапе термические напряжения становятся опасными.
Выбор охлаждающей среды влияет как на скорость охлаждения, так и на риск деформации. Вода и соленая вода обеспечивают интенсивное охлаждение, но их быстрое охлаждение может увеличить вероятность образования трещин или деформации. Масло, как правило, менее агрессивно и может обеспечить более контролируемый профиль охлаждения для многих применений резьбовых буровых долот.
Универсального «лучшего» закалочного материала не существует. Выбор зависит от закаливаемости стали, размеров бурового долота, его геометрии и конечной целевой производительности.
Главное — это последовательный контроль.
Для охлаждения необходима стабильная температура и циркуляция охлаждающей среды. Корпус бурового долота должен входить в среду в правильном положении. Неравномерное охлаждение может привести к тому, что одна область станет тверже, другая — мягче, а третья окажется под чрезмерным остаточным напряжением. В полевых условиях эти слабые места, как правило, проявляются в области основания резьбы, элементов промывки или переходов в профиле корпуса.
Именно поэтому на линии термообработки закалку следует рассматривать как повторяющуюся операцию, а не как простой этап погружения и охлаждения.
Закалка обеспечивает корпусу бурового долота рабочую балансировку.
Свежезакалённая сталь может быть твёрдой, но одной твёрдости недостаточно. Неотпущенная или плохо закалённая сталь может накапливать избыточные напряжения и становиться слишком хрупкой для ударного сверления.
Отпуск снижает остаточные напряжения и приводит твердость и ударную вязкость в приемлемый диапазон.
Время имеет значение. Задержка отпуска после закалки может увеличить риск растрескивания. Температура и время выдержки также должны быть выбраны в соответствии с конкретной сталью и желаемыми свойствами. Например, для некоторых высокопрочных сверл используются температуры отпуска выше 550°C, при этом конечная твердость часто достигается в контролируемом диапазоне, например, HRC 44-48. Эти значения являются справочными данными по процессу, а не заменой квалифицированной спецификации термообработки производителя.
Главный вопрос всегда один и тот же: может ли корпус сверла выдерживать многократные удары, не теряя при этом износостойкости, которая защищает его резьбу и посадочные места?
Именно такого баланса и стремится достичь качественный цикл отпуска.
Детали, касающиеся резьбы и промывочных отверстий, нельзя игнорировать.
Не каждая неудача начинается с заточки долота.
Резкие внутренние переходы, шероховатые участки для снятия резьбы, царапины и некачественная обработка вокруг канавок могут концентрировать напряжения. При закалке и многократных ударных нагрузках эти участки становятся вероятными местами образования трещин.
При проектировании и обработке следует по возможности использовать плавные радиусы, а не острые углы. Критические участки резьбы должны быть чистыми и без повреждений. Промывочные отверстия и канавки требуют особого внимания, поскольку в них сочетаются абразивный износ и изменение толщины сечения.
Даже самый лучший процесс термообработки не может в полной мере компенсировать предотвратимые концентраторы напряжений, возникающие при проектировании или механической обработке детали.
Контроль качества подтверждает правильность процесса.
Качество резьбового сверла не следует оценивать только по внешнему виду.
Измерение твердости в нескольких точках помогает подтвердить однородность материала по всему корпусу. Испытания вокруг основания резьбы и поверхности корпуса позволяют определить, достигла ли обработка наиболее важных участков. Металлографический контроль обеспечивает дополнительный уровень контроля, выявляя такие проблемы, как перегрев, обезуглероживание или неподходящая микроструктура.
Для буровых подрядчиков именно поэтому контроль качества у поставщиков имеет такое значение. Дешевое долото с некачественной термообработкой в конечном итоге может обойтись дороже из-за преждевременной замены, снижения скорости проходки, поломки резьбы и неожиданных простоев.
Корпус бурового долота — это основа, которая скрепляет твердосплавные элементы, резьбу и конструкцию для промывки. При контролируемой термообработке у всего инструмента больше шансов выполнить свою работу: остаться целым, не сбиться с курса и эффективно передавать энергию бурения через породу.