
Незначительная деталь, которая может испортить резьбовое крепление еще до того, как оно попадет в шахту.
Резьбовое сверло с пуговицами можно изготовить из подходящей стали, обработать до нужных размеров и оснастить подходящими твердосплавными пуговицами. Однако оно все равно может преждевременно выйти из строя из-за чего-то, что кажется почти безобидным: тонкой пленки масла.
Масло, смазочно-охлаждающая жидкость, металлическая стружка, окалина и производственная пыль легко упустить из виду до термообработки. После нее их уже нелегко простить.
Термообработка корпуса бурового долота обеспечивает прочность, ударную вязкость и износостойкость стали. Если поверхность загрязнена до цикла нагрева и закалки, обработка может быть неравномерной. В результате могут появиться мягкие участки, неравномерная твердость, деформация, растрескивание или сокращение срока службы.
Проблема не всегда проявляется на заводе. Буровое долото может пройти быстрый визуальный осмотр и выявить свои слабые места только после того, как начнет подвергаться многократным ударам под землей.
Поэтому правильная очистка поверхности — это не просто уборка. Это часть контроля качества резьбовых сверл.
Чистая поверхность способствует равномерному проведению термообработки.
Перед закалкой корпус бурового долота необходимо нагреть и охладить максимально равномерно.
Если масло или смазочно-охлаждающая жидкость остаются на поверхности, они могут обугливаться при высокой температуре. Это может создать локальную изоляцию, которая изменяет скорость нагрева или охлаждения различных частей обрабатываемого материала. На практике это может привести к тому, что один участок сверла будет иметь иную термическую историю, чем другой.
Это проблема, потому что резьбовое сверло имеет непростую форму. Оно включает в себя отверстия, промывочные каналы, основания резьбы, канавки и изменяющуюся толщину сечения. Эти особенности уже сами по себе усложняют контроль температуры. Загрязнение поверхности добавляет еще одну неконтролируемую переменную.
Наличие локального мягкого участка может снизить износостойкость резьбы или поверхности корпуса. Неравномерное закаливание может повлиять на реакцию корпуса на удар. В более серьезных случаях термическое напряжение может способствовать деформации или растрескиванию.
Цель состоит не просто в том, чтобы сверло выглядело чистым. Цель состоит в том, чтобы удалить все, что мешает стабильной и воспроизводимой передаче тепла.
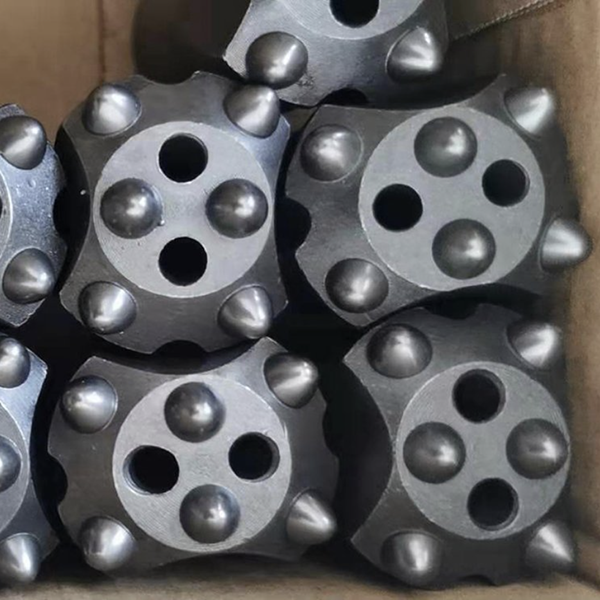
Сколы и накипь создают свои собственные проблемы.
Нефть — не единственная проблема.
Металлическая стружка и оксидная окалина могут препятствовать равномерному контакту закалочной среды со сталью. При неравномерном охлаждении результирующая микроструктура может различаться в разных областях. Эти различия могут повлиять на твердость, ударную вязкость и усталостную прочность.
Для бурового долота стабильность работы так же важна, как и максимальная производительность.
Корпус бурового долота должен эффективно передавать энергию удара, надежно удерживая твердосплавные кнопки. Он должен быть устойчив к абразивному износу от дробленой породы и бурового шлама. Он должен защищать резьбовое соединение при многократных циклах бурения. Одно слабое место может стать причиной потери надежности всего инструмента.
Особое внимание заслуживают корни нитей и переходы вокруг элементов смыва. Это и без того зоны, где может концентрироваться напряжение. Если к тому же они подвергаются неравномерной термической обработке из-за некачественной очистки, риск преждевременного повреждения возрастает.
Поставщик буровых долот может иметь качественную сталь и мощную печь, но ни то, ни другое не может в полной мере компенсировать загрязнение поверхности, попадающей в технологический процесс.
Загрязненные детали также повреждают систему закалки.
Очистка поверхности защищает не только корпус бурового долота, но и оборудование, которое его обрабатывает.
Когда масло, стружка, окалина или другие загрязнения попадают в систему охлаждения с использованием закалочного масла, воды или соляной ванны, они могут снизить стабильность среды. Закалочное масло может потемнеть, испортиться или потерять свойства, необходимые для контролируемого охлаждения. Твердые частицы могут загрязнять циркуляционные системы, ограничивать поток через форсунки и создавать нестабильный поток.
Это означает, что одна плохо приготовленная партия может повлиять и на последующие.
Затраты не ограничиваются заменой жидкости или техническим обслуживанием оборудования. Как только условия охлаждения становятся менее предсказуемыми, производитель сталкивается с более широкой проблемой контроля качества. Процесс, который должен быть воспроизводимым, начинает давать результаты, различающиеся от детали к детали.
Для горнодобывающих подрядчиков это важно, поскольку отклонения приводят к простоям. Неожиданный износ или трещина резьбового бурового долота могут прервать бурение, усложнить смену инструмента и увеличить стоимость пробуренного метра.
Надежное производство достигается путем устранения источников отклонений до того, как они попадут в производственный процесс.
Безопасность должна обеспечиваться на этапе очистки.
Есть еще одна причина серьезно относиться к уборке: безопасность.
Масла и летучие вещества могут дымить, гореть или создавать опасные условия в высокотемпературном оборудовании. В закрытых отопительных помещениях загрязнение может создать более серьезный риск возгорания. Пары также могут влиять на качество воздуха в цехе и создавать ненужное воздействие на операторов.
Таким образом, этап очистки становится одновременно вопросом управления производством и вопросом обеспечения безопасности.
Четко регламентированный процесс должен определять, что необходимо удалить, как проверяется деталь и как защищаются чистые компоненты перед попаданием в печь. Детали будут различаться в зависимости от завода-изготовителя, материала и системы термообработки, но принцип остается тем же: нельзя допускать попадания неизвестных остатков в критически важный термический процесс.
Что должна включать в себя практическая проверка перед термообработкой?
Перед термообработкой корпуса резьбового сверла производители должны иметь четкую процедуру контроля качества. Она должна подтверждать отсутствие видимых следов масла, смазочно-охлаждающей жидкости, стружки, отслоившейся окалины, пыли и других загрязнений.
В процессе также следует обратить внимание на те области, которые легко упустить из виду:
Корни резьбы и разгрузка резьбы
Промывочные отверстия и канавки
Края петель и переходы между частями изделия
Углубления, на которых может скапливаться смазочно-охлаждающая жидкость.
Детали, которые находились в промежутке между механической обработкой и термообработкой.
Чистая деталь должна оставаться чистой. Неправильное обращение после осмотра может быстро свести на нет всю проделанную работу. Места хранения, стеллажи для транспортировки, перчатки и приспособления — все это влияет на то, вернутся ли загрязнения до начала цикла работы печи.
Именно поэтому самые лучшие производители рассматривают очистку как документированный этап процесса, а не как неформальную инструкцию.
Качество формируется еще до того, как закроется дверца печи.
В производстве бурового инструмента нет единого этапа, определяющего качество. Выбор стали, ковка, механическая обработка, термообработка, установка твердосплавных наконечников, точность резьбы и окончательная проверка — все это работает в комплексе.
Однако термообработка особенно сурова. Она может превратить хорошо изготовленный корпус сверла в долговечный инструмент для сверления или выявить все недоработки, допущенные на более ранних этапах производства.
Очистка поверхности, возможно, не самая заметная часть процесса изготовления декоративных элементов. Клиенты редко спрашивают об этом в первую очередь. Тем не менее, это одна из деталей, которая отличает контролируемый процесс от процесса, основанного на надежде на успех.
Чистый корпус бурового долота дает процессу термообработки возможность выполнить свою работу. Это означает более стабильную твердость, более надежную прочность, лучшую износостойкость резьбы и меньше неприятных сюрпризов при работе инструмента в твердых породах.
Для тех, кто покупает резьбовые сверла, урок прост: спрашивайте поставщика, как контролируется процесс до термообработки, а не только что происходит после нее.



